Baltık Kehribar Neden Daha Pahalı?
Katalogda baltık kehribarı yazan ürünlerin fiyatı, aynı çaptaki diğer partilerin birkaç katı olabilir. Bu fark kafa karıştırıcıdır, çünkü malzemenin adı aynıdır. Gerçek neden, hammaddenin kendisinde değil; ne kadar sürede biriktirildiğinde, ne kadar işçilik geçtiğinde ve ne kadar verimle damla kesime dönüştüğünde yatar.
Yavaş çekilme: yüz yıl ölçeğinde kaynak
Baltık olarak tanımlanan partiler, ağaç reçinesinin çok yavaş çekildiği yataklardan gelir. Bu yataklarda reçine, kısa sürede sertleşen bir madde değildir; yüzlerce yıl boyunca yavaş yavaş sertleşir. Aynı anda alınan iki parti arasındaki fark, işçilikten değil yaştan gelir.
Yavaş çekilmiş madde daha az çatlak, daha homojen bir iç yapı ve daha yüksek saflık gösterir. Kırılganlığı düşük olduğu için yontumda daha az fire verir. Bu üç etken, aynı çapta bile işlenmiş parçanın fiyatını yükseltir.
Yavaş çekilme aynı zamanda renk davranışını da değiştirir. Hızlı çekilmiş partide gövde daha erken sertleşir ve koyulaşma yavaşlar; yavaş çekilmiş partide ise gövde daha geç oturur. Bu fark, tesbihin ilk yılındaki görünümünü belirler.
Kaynak daralması fiyatı ayrıca etkiler. Bir yataktan çıkan hammadde miktarı sınırlıdır; yüksek talep olduğunda aynı partiden temin etmek zorlaşır. Bu nedenle baltık etiketli parçaların sayısı kataloğumuzda azdır ve arşiv niteliği kazanabilir.
Parti bilgisi olmayan bir baltık iddiası için fiyat verilmemelidir. Satıcıdan parti ve yatak bilgisini, üretim yılını ve elde kalan adedi yazılı olarak istemek, hem fiyatı hem kaynağı korur.
Verim: iri tane ile damla arasındaki kayıp
Damla kesim, küresel bir tane üzerinde çalışan usta, damla profili açarken gövdenin bir bölümünü talaş olarak atar. Bu kayıp yontümün doğal bir sonucudur ve verimi doğrudan düşürür.
Verim oranı kaba bir hesapla izlenebilir: hazırlanan tane sayısı ile ortaya çıkan damla sayısı karşılaştırılır. Baltık partilerde bu oran düşük olduğu için bir tesbih yapmak için daha fazla tane, dolayısıyla daha fazla işçilik gerekir. Fiyat farkının en büyük bölümü buradan gelir.
Fire oranı yalnızca tane sayısıyla değil, profille de ilgilidir. Damla kesim, küre kesime göre daha fazla talaş bırakır; kapsül kesimde gövde iki yandan düzleştirildiği için fire daha da artar. Aynı tane, üç farklı kesimde üç farklı maliyet üretir.
Atölyelerde fire genellikle tartışmasız kabul edilir; kayıp malzeme değil, işin gereğidir. Bu yüzden verim oranı gizlenmez, hesaplanır. Sipariş aşamasında yontüm süresinin bu orana göre verildiğini bilmek, tarih bağlı alımlarda planlama yapmayı kolaylaştırır.
Hammadde maliyeti de verimle birlikte okunmalıdır. Yüksek verimli ama ucuz partide fire oranı yüksektir; düşük verimli pahalı partide ise tane başına düşen maliyet dengelenebilir. Bu yüzden aynı çaptaki iki ürünün fiyatı, partinin kalitesi kadar verimle de açıklanır.
| Faktör | Sıradan parti | Yavaş çekilmiş parti |
|---|---|---|
| Hammadde bulunabilirliği | Bol, parçalı | Az, parti halinde |
| Yontüm fire oranı | Yüksek | Düşük |
| Yontüm süresi (tane başına) | Kısa | Uzun |
| Renk ve iç yapı | Değişken | Homojen |
Yontüm süresi ve işçilik maliyeti
Yontüm süresi, malzemenin sertliği ve içindeki çatlak sayısıyla doğrudan ilişkilidir. Bir damla açılırken alet gövde üzerinde belirli bir açıyla ilerler; gövde sertse alet çabuk eskir, yumuşaksa yavaş ilerler. Her iki durumda da işçilik payı yüksektir.
Bu maliyetin karşılığı, tesbihin ömründedir. Uzun yontüm süresi genellikle daha az çatlak ve daha düzgün geçiş anlamına gelir. Bu yüzden işçilik ile kalite arasındaki ilişki damla kesimde görünür biçimdedir.
Yontüm sırasında gövde iki kez kontrol edilir. Birincisi kaba aşamada profil açıldığında, ikincisi pah tamamlandığında yapılır. Kaba aşamada hata büyür ve tamir edilemez; pah aşamasındaki küçük hatalar ise zımparayla alınabilir. Bu iki kontrolün atlanması, işçilik kalitesini belirgin biçimde düşürür.
Zımpara numarası seçimi de süreye doğrudan etki eder. Kaba numarayla hızlı ilerlemek mümkündür, ancak geçişlerde iz kalır. Yavaş ilerleyen işçilik, yüzeyde pürüzsüz bir bitim bırakır ve bu fark ışıkta görünür hâle gelir.
Yontüm aletlerinin bakımı da süreyi etkiler. Küresel olmayan bir zımpara bandı, aynı sürede daha az materyal kaldırır ve çalışan yavaşlar. Atölyede alet değişim düzeni kurulmamışsa, yontüm süresi öngörülenin üzerine çıkar.
Renk ve berraklık fiyatı nasıl etkiler
Fiyat, yalnızca menşe adıyla değil gövdenin kendisiyle de belirlenir. Gövde rengi açık, içi süt beyazına yakın ve geçirgenliği yüksek olan partiler üst sınıf olarak değerlendirilir. Koyu ve bulutlu gövdeler aynı partiden olsa daha düşük fiyatla listelenir.
Alıcı, baltık etiketli bir üründe berraklık bekler. Gövde beklenen tonda değilse, bunu fiyatla açıklamak gerekir. Bu nedenle ürün açıklamasında gövde rengi ayrı bir satır olarak yazılır.
Berraklık ölçümü gözle yapılabilir. Gövde, arkasına koyulan beyaz bir kâğıtın önünde tutulduğunda geçirgenliği görünür: açık ton ve düzenli dağılım beklenir. Bulutlu gövde, kâğıdı eşit değil lekeli biçimde geçirir.
Damar yoğunluğu da sınıflandırmaya girer. Yoğun damarlı, ince damarlı ve damarsız gövdeler aynı partiden çıksa farklı değerlendirilir. Damar oranı, ürün açıklamasında ve fotoğrafta görünür olmalıdır.
Sahte baltık iddiası ve fiyat farkı
Bazı satıcılar, sıradan partiyi baltık olarak sunup yüksek fiyat talep edebilir. Bu iddianın karşısında sorulacak soru nettir: parti hangi yataktan, hangi yıl toplandı? Yazılı cevap verilmeyen bir baltık iddiası, fiyat farkını haklı çıkarmaz.
Bunun yerine ürünün fotoğrafı, gövde ölçüleri ve mümkünse parti bilgisi istenmelidir. Fotoğrafta görülen iç yapı, yavaş çekilmiş partilerde tipik olarak daha homojendir.
Sözleşme aşamasında istenecek bilgi şudur: teslim edilen parçanın hangi parti ve hangi ölçüde olduğu. Bu kayıt, sonradan başka bir partiyle karşılaşıldığında yapılacak tartışmayı baştan önler. Fiyat yazılı teyit edildiyse, aynı yazılı kayıt tartışmanın çözümüdür.
- Parti ve yatak bilgisi isteyin
- Gövde ölçüsünü (cap ve boy) yazılı alın
- Işıkta çekilmiş fotoğraf isteyin
- Fiyat farkının gerekçesini sorun
Sıkça sorulan sorular
Baltık kehribar neden pahalı?
Fiyat farkının üç kaynağı vardır: yavaş çekilmiş hammadde partilerinin azlığı, damla kesimde oluşan yüksek fire ve uzun yontüm süresi. Malzemenin adı aynı olsa da parti, verim ve işçilik farkı fiyatı doğrudan belirler.
Baltık kehribarın gerçek olduğu nasıl bilinir?
Yalnızca gözle kesin hüküm verilemez; ancak parti ve yatak bilgisi, gövde ölçüleri ve ışıkta çekilmiş fotoğraf birlikte değerlendirilir. Gövde içinin homojen olması ve kırılganlığın düşük görünmesi yavaş çekilmiş partilerde yaygındır.
Ucuz baltık kehribar iddiaları doğru mu?
Bazıları doğrudur: sıradan partiden hazırlanmış bir tesbih, baltık olarak sunulabilir. Bu yüzden fiyat farkının gerekçesi yazılı olarak alınmalı. Parti bilgisi verilmeyen bir baltık iddiası, yüksek fiyatı haklı çıkarmaz.
Bu konuda ürünler
Damla Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
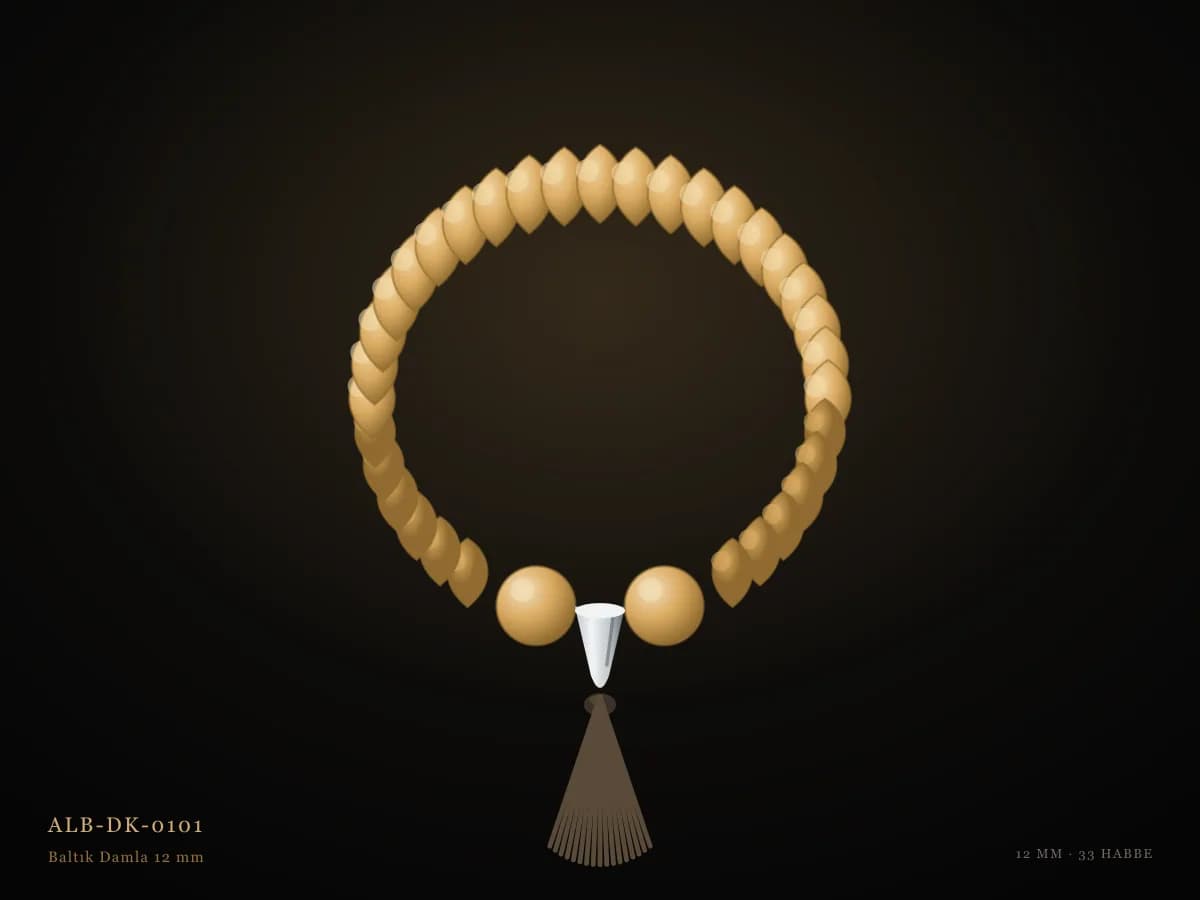
Baltık Damla 12 mm
Yavaş çekilmiş baltık kehribarından damla profilli 12 mm habbe; şeffaf gövde, 925 ayar imame, sistemli püskül.
- Damla kesim
- Küre kesim
- 925 ayar sterling gümüş imame
Stokta
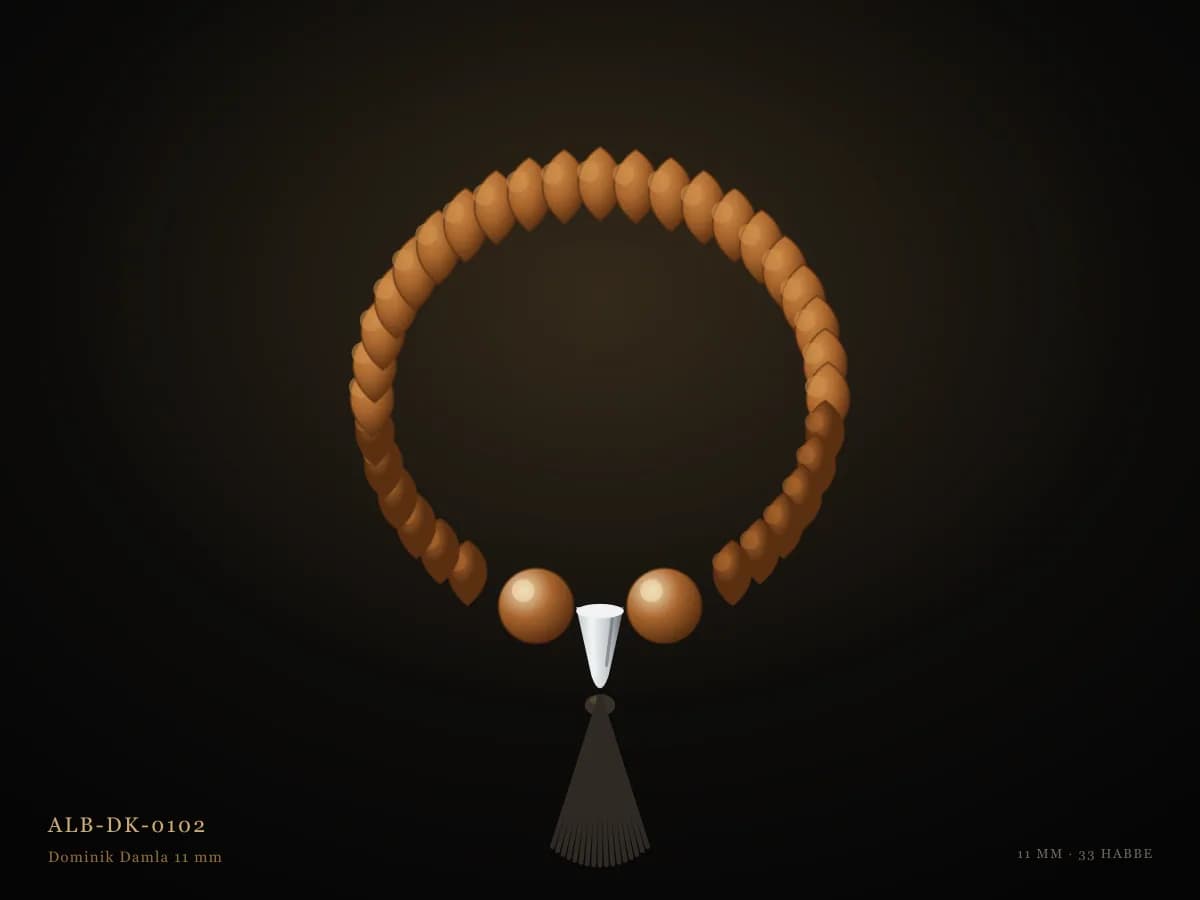
Dominik Damla 11 mm
Koyu kırmızı-kahve gövdeli Dominik kehribarı damla kesim; kazaz imame ve kazaz püskül ile ağır çekim.
- Damla kesim
- Kazaz imame
Stokta
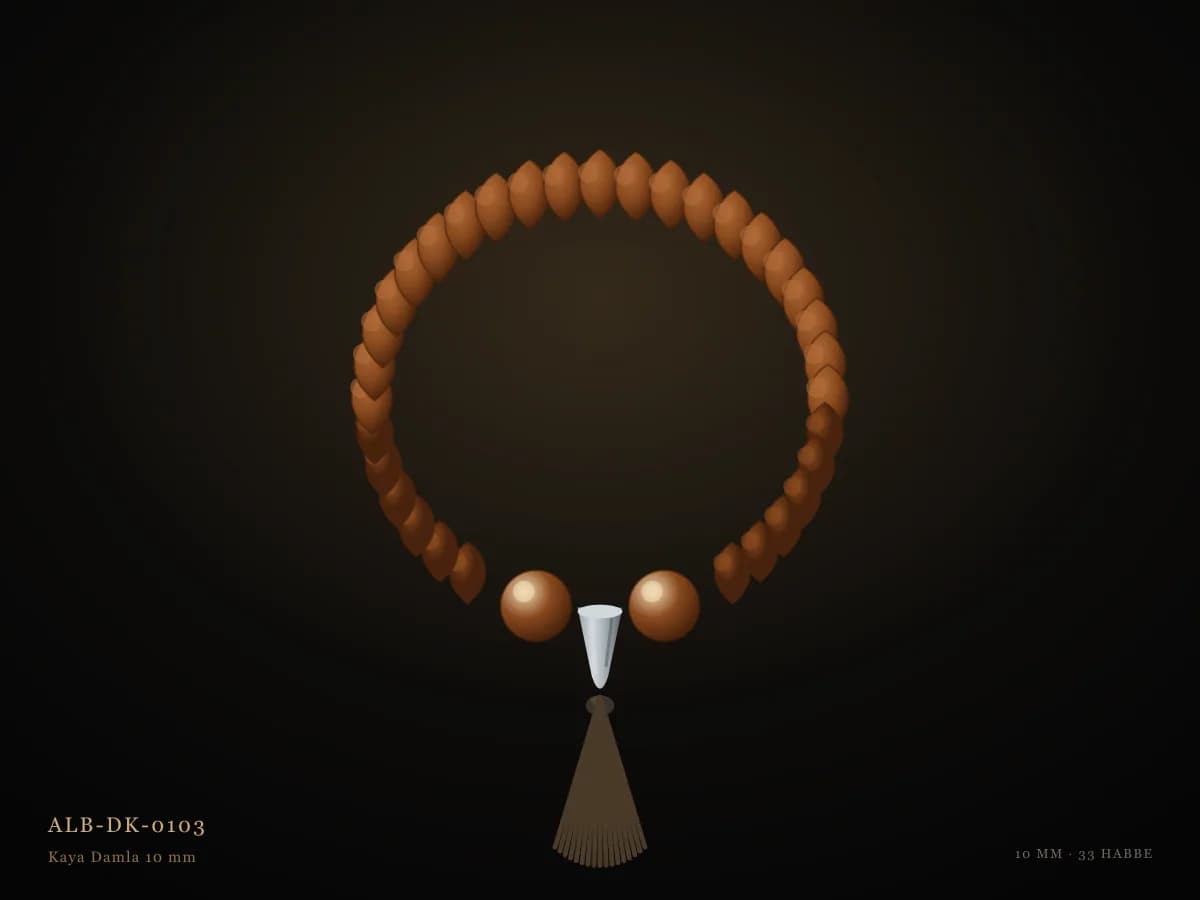
Kaya Damla 10 mm
Sert, taş gibi gövdeli kaya damla kehribarı; 10 mm habbe, elektro nikel imame. Günlük kullanım için dayanıklı.
- Damla kesim
- Havşa kesim
- Elektro nikel imame
Sınırlı stok
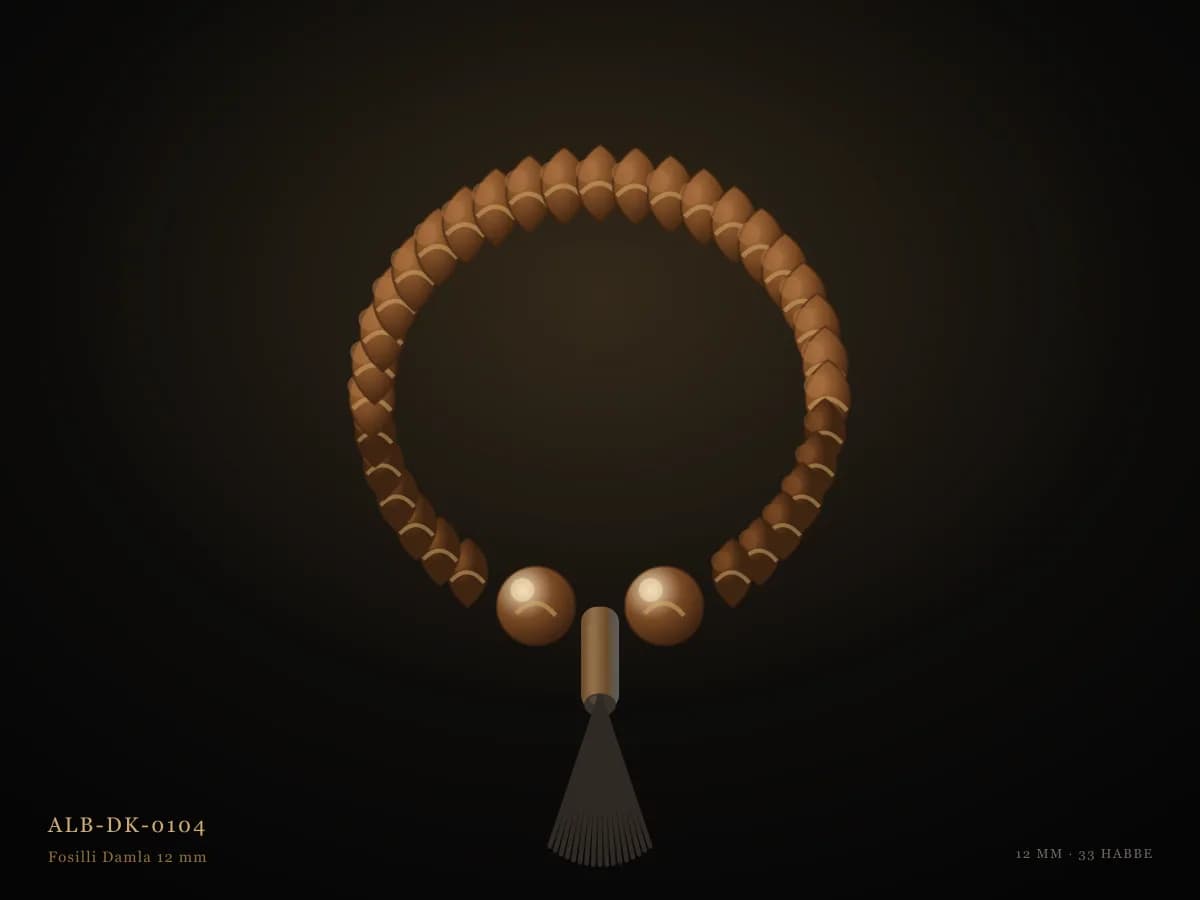
Fosilli Damla 12 mm
İçinde yaprak ve küçük böcek fosili barındıran kehribar tanelerinden damla kesim; her parça tekildir.
- Damla kesim
- Küre kesim
- Ahşap imame
Siparişle üretim
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste