Renk Alan ve Hareli Kehribar Arasındaki Fark
Ateş kehribarının yüzeyinde görülen iki farklı koyu oluşum sıkça karıştırılır. Birincisi yüzeyin altında kalan bir renk alanı, ikincisi yüzeyden taşan hare benzeri bir kabarmadır. İkisi farklı oluşumdur ve işçilikte farklı sonuç verir.
Koyu lekenin oluşumu
Reçine, ağacın kabuğuyla temas ettiğinde o temas noktasında daha yoğun bir yapı oluşur. Bu yoğunlaşma, gövde içinde koyu bir alan olarak kalır ve yüzeyden bakıldığında leke gibi görünür. Renk alanı yüzeyin altındadır; zımpara ile alınamaz.
Renk alanının yoğunluğu, temas süresi ve reçine miktarıyla ilgilidir. Küçük bir temas noktasında oluşan alan, geniş bir yüzeye yayılan alana göre daha sınırlıdır. Bu yüzden yüzeydeki alanlar genellikle düzensiz sınırlara sahiptir.
Renk alanı, gövde içinde damar gibi uzanabildiği için hare ile karıştırılabilir. Ayrım, görünen koyu alanın yüzey düzlemine göre konumuyla anlaşılır: düzlem üzerinde kalan alan renk alanı, yüzeyden yükselen alan haredir.
Renk alanının büyüklüğü, temas süresiyle ilişkilidir. Kısa temas küçük bir alan, uzun temas geniş bir alan bırakır. Geniş alanlar, gövdeyi iki renkli gibi gösterir.
Alanın kenarı keskin değil, geçişlidir. Bu yumuşak kenar, doğal oluşumun göstergesidir. Keskin sınırlı lekeler, çoğu zaman yüzey kaynaklı bir izlenim verir.
Renk alanı, gövdeyi zayıflatmaz; yalnızca görünümünü değiştirir. Alan yoğunluğu yüksek parçalar, fotoğrafta daha koyu ve daha derin görünür.
Hare şeklindeki kabarma
Hare, reçinenin katılaşırken yüzeyde oluşturduğu düzensiz kabarma biçimindedir. Yüzeyden hafifçe yükselir, kenarı düzensizdir ve gölge yapar. Kabarma şekli, oluşum sırasındaki akışa bağlıdır.
Hare kabarması, yüzey düzeltmesi gerektirir. Zımpara ile yüzey alınırken bu alanlar daha fazla işçilik ister; ancak fazla alınırsa lekenin kenarları da zımparalanır ve desen zayıflar. Bu denge, ustalık isteyen bir işlemdir.
Hare yüzeyden yükseldiği için ışığa göre farklı yansıtır. Fotoğrafta koyu bir lekeye benzeyen hare, açı değiştirildiğinde gölge yaparak ayırt edilir. Tek fotoğraf yeterli olmayabilir; iki açı istenmelidir.
Hare bölgeleri, çekim sırasında parmağa en çok temas eden alanlardan biridir. Yüzey düzeltmesi tamamlanmamışsa bu bölgeler çekimde hafif pürüzlü bir his verir.
Kabarma yüksekliği, yontum sırasında ölçülür. Yüzeyden bir milimetreyi aşan hareler, çekim sırasında takılmaya yol açar; bu yüzden sınır, işçilik kuralı olarak belirlenir.
Hare yoğunluğu, kabarma yüksekliğiyle ilgilidir. Yüzeyden çok yükselen kabarmalar, kırılma riski taşır ve yontum sırasında alınır.
Yüzey düzeltme ihtiyacı
Hare bulunan gövdelerde bitim, diğer gövdelere göre daha uzun sürer. Aynı zımpara numarasında geçirilen yüzey, hareli bölgelerde farklı bir seviyeye gelir; bu nedenle bölgeye göre ilerlemek gerekir.
Yüzey düzeltmesinde aşırıya kaçmak, gövdenin orijinal dokusunu bozar. Ağır hareli parçalarda kısmi düzeltme, deseni korumak için tercih edilir. Bu, işçilik tercihidir ve parçanın değerini artırır.
Düzeltme sonrası yüzey kılıcı incelir. İnce bir kılıç, hareli alanlarda çizgi bırakabilir. Bu bölgelerde kuru temizlik ve nazik bitim uygulanır.
Hare nedeniyle çatlayan gövdeler de görülebilir. Kabarma, yontum sırasında alınırken altındaki gerilim yüzeye biner; ince kabarma bölgelerinde çatlak oluşabilir. Bu bölgeler daha yavaş ve daha az malzemeyle düzeltilir.
Düzeltme kaydı tutulmalıdır. Hangi bölgenin ne kadar işlendiği, ileride aynı parçanın onarımında ya da yeni üretimde referans olur.
Düzeltme sonrası kontrol, yüzeyin tüm bölümlerinde yapılır. Gözden geçmeyen bir bölge, çekim sırasında ilk fark edilen yerdir.
Damarla birlikte değerlendirme
Gövde boyunca uzanan damar, renk alanından farklıdır. Damar gövde yüzeyi boyunca devam eder ve genellikle düzenli bir genişliğe sahiptir. Renk alanı ise gövde içinde yer alır ve sınırlıdır.
Damar yoğunluğu, parçanın karakterini belirler. Yoğun damarlı gövde, desen bakımından zengin görünür; seyrek damarlı gövde daha sade durur. Desen beklentisi, model seçiminde dikkate alınmalıdır.
Üç oluşumun bir arada bulunduğu parçalarda desen okunabilirliği güçlenir. Damar gövdeye yön verir, renk alanı derinlik katar, hare ise yüzey hareketi sağlar.
Damar, gövde boyunca devam eden bir yapıdır ve alan gibi sınırlı değildir. Bu yüzden uzaktan bakıldığında alan leke, damar ise çizgi olarak okunur.
Damar genişliği, gövdenin işlenip işlenmediğini gösteren bir izdir. Geniş damarlı gövdeler yontulduğunda damarlar yassılaşır; dar damarlı gövdelerde bu etki daha az olur.
Üç oluşumun birlikte bulunduğu parçalarda, desen okunabilirliği yüksektir. Bu tür parçalar koleksiyonda daha sık tercih edilir.
| Oluşum | Konum | Zımpara etkisi |
|---|---|---|
| Renk alanı | Yüzeyin altında | Etkilemez |
| Damar | Gövde boyunca | Hafif iz bırakabilir |
| Hare | Yüzeyden taşar | Düzeltme gerektirir |
Desen yoğunluğu ve fiyat
Desen yoğunluğu arttıkça yontüm süresi uzar ve fire artar. Bu, fiyata doğrudan yansır. Desenli modeller, sade modellere göre aynı çapta daha yüksek fiyatlıdır.
Hare yoğunluğu ayrıca fiyat farkı yaratır. Çok sayıda hare bulunan gövde, düzeltme işçiliği nedeniyle ayrı bir kalem gerektirir. Bu kalem, ürün açıklamasında yazılmalıdır.
Desen yoğunluğu ölçülebilir bir kriter değildir; yazılı olarak belirtilmesi gereken şey sayı değil, açıklamadır. Ürün açıklamasında hangi oluşumların bulunduğu yazılır.
Aynı modelin iki farklı parçası arasında desen farkı olabilir. Bu, malzemenin doğal davranışıdır. Teslim edilen parçanın fotoğrafı, sonradan yapılacak kıyaslamalar için saklanmalıdır.
Desenli parçalarda teslim sonrası karşılaştırma talebi normaldir. Gönderilen fotoğraf, parçanın yazılı olarak belgelenmiş hâlidir ve kıyaslamada referans alınır.
Desen yoğunluğu ile fiyat arasındaki ilişki yazılı olarak açıklanmalıdır. Alıcı, fiyat farkının hangi işçilikten kaynaklandığını bilmelidir.
Aynı modelin iki parçası arasında desen farkı olabilir; bu, malzemenin doğal davranışıdır. Teslim edilen parçanın fotoğrafı, sonradan yapılacak kıyaslamalar için saklanmalıdır.
Hareli desen, işçilik maliyetini doğrudan artırır. Kabartma yüzey hazırlığı ve cilalama süreci düz gövdeye göre daha uzun olduğu için, aynı çaptaki düz ve hareli modeller arasındaki fiyat farkı yalnızca işçilikten kaynaklanır.
Desen yoğunluğu, parçanın hangi işçilik sınıfına girdiğini belirler. Seyrek desenli modeller elle sıkılabilirken, sık desenli modeller kalıp gerektirir; kalıp maliyeti adet arttıkça birim fiyatı düşürür.
Renk alanı ile hareli desen birlikte kullanıldığında, hangisinin önce uygulanacağı yüzey bütünlüğünü etkiler. Renk alanı önce uygulanır, desen sonra işlenir; ters sırada desen kılıcı zedelenir.
Sıkça sorulan sorular
Hareli kehribar nedir?
Reçinenin katılaşırken yüzeyde oluşturduğu düzensiz kabarma biçimidir. Yüzeyden hafifçe yükselir ve gölge yapar. Hare, yüzeyin altında kalan renk alanından farklı bir oluşumdur.
Kehribardaki koyu lekeler normal mi?
Evet. Reçinenin ağaç kabuğuyla teması sonucu oluşan yoğunlaşmalar yüzeyin altında koyu alan olarak görünür. Bu, malzemenin doğal yapısıdır ve bir kusur değildir.
Damarlı kehribar daha değerli mi?
Görünür desen yoğunluğu, parçanın değerlendirilmesinde etkilidir. Yoğun damarlı gövdeler aynı çapta daha yüksek değerlendirilir; ancak değer, işçilik ve parti bilgisiyle birlikte değerlendirilmelidir.
Bu konuda ürünler
Ateş Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
Osmanlı Benzetmesi 14 mm
Ağır gövdeli, iri habbeli Osmanlı benzetmesi ateş kehribarı; 14 mm habbe, 925 ayar imame, 12 mm boncuklu püskül.
- Küre kesim
- Şalgam kesim
- 925 ayar sterling gümüş imame
Stokta
Ateş Oltu Tonu 13 mm
Oltu kırmızısına yakın ateş kehribarı, 13 mm; hayvan boynuzu imame ve deri kordon püskül.
- Küre kesim
- Arpa kesim
- Hayvan boynuzu imame
Stokta
Çubuk Ateş Kehribar
Uzun çubuk gövdeli ateş kehribarı tesbih; 22 cm boy, iki kat düğüm, 925 ayar uçlu sistemli püskül.
- Küre kesim
- Havşa kesim
- 925 ayar sterling gümüş imame
Sınırlı stok
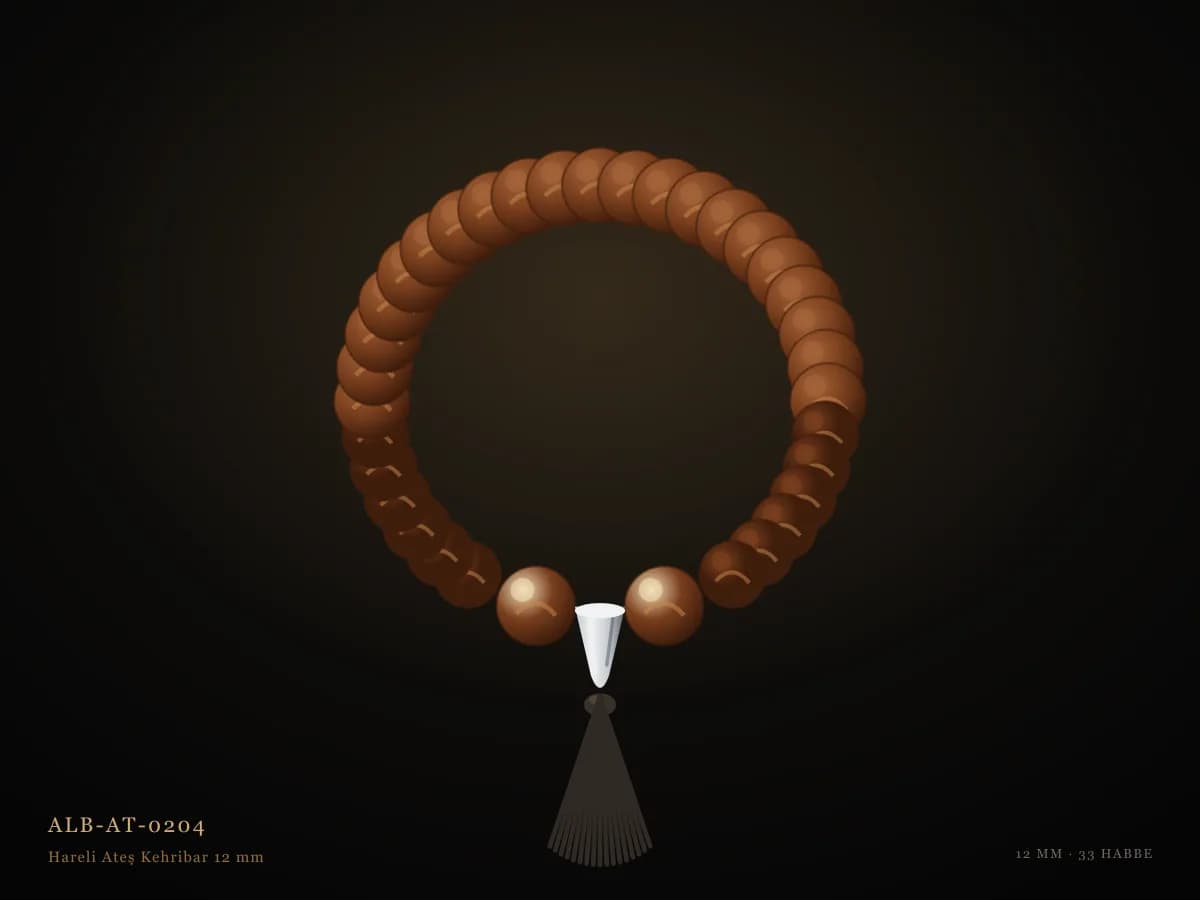
Hareli Ateş Kehribar 12 mm
Yüzeyde hare benzeri koyu oluşumlar taşıyan ateş kehribarı; 12 mm, 925 ayar imame, her parça deseni farklı.
- Küre kesim
- Beyzi kesim
- 925 ayar sterling gümüş imame
Stokta
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste