Usta İşi Sıkma Kehribar ile Fabrika Üretimini Ayırt Etme
Sıkma kesimde el işçiliğinin izi, gövde yüzeyinde ve kenar geçişlerinde görülür. Bu izler kusur değil, üretim yönteminin kaydıdır. Ancak iz ile hata arasındaki ayrım, bilinçli bir gözle yapılabilir.
Torna ve dosya izleri
Elde çalışan bir usta, gövdeyi torna ve dosya ile bitirir. Bu işlem, yüzeyde çok ince, düzenli çizgiler bırakır.
Makine ile üretilen gövdelerde yüzey daha düzdür. Bu fark, ışığa farklı açıyla tutulduğunda belirginleşir.
Dosya izleri, el işçiliğinin kanıtıdır. Kusur değildir; ancak işçiliğin seviyesini gösterir.
Elde çalışan bir ustanın bıraktığı izler düzenli ve incedir. Bu izler ışığa farklı açıyla tutulduğunda belirginleşir.
Makine üretiminde yüzey daha düzdür. Yüzey düzgünlüğü, üretim yöntemini ayırt etmede ilk göstergedir.
Dosya izleri, geçmişte kullanılmış bir aletin bıraktığı yüzey düzensizliğidir; elde dönen parçanın doğal izidir.
Dosya izleri elde dönen bir parçanın doğal izidir. Bu iz bir kusur değildir; işçiliğin kaydıdır.
Yüzey, fotoğrafta iki açıdan görüntülenmelidir. Tek açı, yüzeyin düzgün ya da pürüzlü görünümünü yanıltabilir.
Elde yontümde alet, gövde üzerinde belirli bir açıyla ilerler ve bu hareketin bıraktığı iz, yüzey boyunca düzenli tekrarlar. Makine üretiminde bu tekrarlar daha düzenli ve daha sığdır.
Yüzey, ışığa farklı iki açıdan tutulduğunda değerlendirilmelidir. Tek açıda görünen bir pürüzlülük, diğer açıda tamamen kaybolabilir.
Atölye ziyareti mümkünse en güvenilir yöntemdir. Yontüm sırasında görülen işçilik, fotoğraftan görülemeyen birçok ayrıntıyı gösterir.
El yapımı bir tesbihin ömrü, kısmen sökülebilir imame seçeneğine bağlıdır. Gövde aynı kalır, uç bölüm değiştirilir. Bu, parçanın onlarca yıl kullanılabilmesi anlamına gelir.
Geçişlerdeki düzensizlik
Gövde ile imame ucu arasındaki geçiş, elde çalışan bir ustanın en çok kontrol ettiği bölgedir. Geçiş düzgün değilse, çekim sırasında parmakta tırtık hissedilir.
Makine üretiminde geçiş standartlaştırılabilir. Bu, seri üretimin en görünür farkıdır.
Geçiş kontrolü, parmak ucuyla yapılır. Gözle görülen düzgünlük, dokunma hissiyle her zaman örtüşmez.
Geçiş bölgesi, elde çalışan ustanın en çok kontrol ettiği yerdir. Buradaki düzensizlik, çekimde parmakta hissedilir.
Geçiş, parmak ucuyla kontrol edilir. Gözle görülen düzgünlük, dokunma hissiyle her zaman örtüşmez.
Geçiş kontrolüne ayrılan süre, gövde başına birkaç dakikadır. Bu süre, işçilik kalitesinin göstergesidir.
Geçiş bölgesinde bir milimetrelik düzensizlik, çekim sırasında parmak altında hissedilir. Bu yüzden geçiş, işçiliğin en zorlu adımıdır.
Geçiş kontrolü, gövde tamamlandıktan sonra ve bitim öncesinde yapılır. Kontrol, parmak ucuyla iki yönlü taramayla gerçekleştirilir.
Fotoğraf talebi, geçişi gösterecek şekilde yapılmalıdır. Gövde yan çekimden ve yukarıdan görüntülenmesi, geçiş profilini okunur kılar.
Geçiş kalitesi, teslim öncesi son kontroldür. Bu kontrol, atlanırsa sorun ilk çekimde ortaya çıkar ve onarım gerektirir.
Kontrol, iki kişi tarafından yapılabilir: biri görsel, biri dokunsal değerlendirme yapar. Bu yöntem, ölçüye dayalı kontrollerin yanına eklenmelidir.
Kontrol iki aşamada yapılabilir: biri görsel, biri dokunsal değerlendirme. İkinci yöntem, gözle görülemeyen pürüzlülüğü ortaya çıkarır.
- Dosya izi: el işçiliği kanıtı
- Geçiş düzensizliği: kontrol noktası
- Bireysel ölçü farkı: parti içi doğallık
- İmame bağlantısı: son işçilik adımı
Bireysel ölçü farkı
Aynı partiden gelen gövdeler arasında bir milimetrelik fark oluşabilir. Bu, yontumun doğal sonucudur.
Seri üretimde ölçü farkı sıfıra yakındır. Aradaki fark, üretim yöntemini ayırt etmede kullanılabilir.
Ölçü toleransı, siparişte yazılı olarak belirtilmelidir. Yazılı tolerans, sonradan yapılacak tartışmayı önler.
Tolerans yazılmadığında, iki gövde arasındaki küçük bir fark bile sorun olarak görülebilir. Bu yüzden tolerans, işçilik kaydının bir parçasıdır.
Ölçüm, katalog bilgisiyle karşılaştırılarak yapılmalıdır. Katalogdaki çap ile gerçek çap arasındaki fark, işçilik kaydıyla açıklanır.
Aynı modelde iki parça karşılaştırıldığında ölçü farkı gözle görülür. Bu fark, el işçiliğinin doğal sonucudur ve hata değildir.
Ölçüm kaydı, teslim belgesine eklenir. Belge, parçanın hangi toleransla üretildiğini gösterir.
Ölçüm, katalog verisiyle karşılaştırılarak yapılmalıdır. Katalogdaki çap, üretim hedefidir; gerçek ölçü tolerans içinde olabilir.
Gramaj ölçümü, ağırlık beklentisini doğrular. Aynı çaptaki iki model arasındaki fark, gramajla ölçülebilir hâle gelir.
Ölçüm sonucu, sipariş kaydına yazılır. Bu kayıt, iade ve değişim süreçlerinde referans noktasıdır.
İmame bağlantısı detayı
İmame bağlantısı, üretimin son adımıdır. Düğüm, gövdeye zarar vermeyecek şekilde atılmalıdır.
Elde kurulan bir bağlantı, makine ile sıkılan bağlantıdan farklı bir görünüm gösterir. Bağlantı noktasındaki alet izi bu ayrımı kolaylaştırır.
Sıkı bağlantı gövdeye yük bindirir. Esneklik payı bırakılmamış bağlantılar, yıllar içinde düğüm çevresinde aşınmaya yol açar.
Elde kurulan bağlantı, makine ile sıkılan bağlantıdan farklı bir görünüm gösterir. Bağlantı noktasındaki alet izi bu ayrımı kolaylaştırır.
Bağlantı, teslimden önce çekimle denenmelidir. Takılma varsa düğüm yeniden ayarlanır.
Bağlantı, teslim öncesi mutlaka denenmelidir. Çekimde takılma, sıcaklık ya da ses düzensizliği varsa bağlantı yeniden ayarlanır.
Elde kurulan bağlantıların kaydı tutulur. Kayıt, ileride imame değişimi ya da onarım gerektiğinde hangi yöntemin kullanıldığını gösterir.
Bağlantı tipi, parçanın kullanım süresini etkiler. Esneklik payı bırakılmış bağlantılar yıllarca sorunsuz çalışır.
Fiyat ile işçilik bağı
El yapımı bir tesbih, aynı modelin seri üretimine göre daha pahalıdır. Bu fark, işçilikten gelir.
Fiyat farkının gerekçesi yazılı olduğunda, alıcı kararını sağlam bir zeminde verir. Belirsiz bir fark, soru işareti bırakır.
İşçiliğin belgelenmesi, modelin değerini artırır. Fotoğraf, video ve yontüm kaydı bu belgelemenin parçasıdır.
Belgesiz bir fiyat farkı, soru işareti bırakır ve sonradan tartışmaya yol açar.
Belgesiz bir fiyat farkı soru işareti bırakır ve sonradan tartışmaya yol açar. Yazılı teyit, iki taraf için de koruyucudur.
İşçilik farkı, fiyatın en görünür bileşenidir. Yontüm süresi ve kalite kaydı, fiyatın gerekçesini oluşturur.
Alıcı, fiyat farkının gerekçesini yazılı olarak isteyebilir. Yazılı gerekçe, sonradan yapılacak kıyaslamaları da kolaylaştırır.
Onarım ve sökülebilir imame seçeneği, parçanın uzun ömürlü olmasını sağlar; bu, yüksek fiyatı haklı çıkaran bir özelliktir.
İşçilik farkının gerekçesi, çoğu zaman üretim kaydıyla desteklenir. Kayıtta süre, aşama ve kontrol notu yer alır.
Alıcı, işçilik farkının hammadde farkından ayrılmasını isteyebilir. Bu ayrım yazılı olarak yapıldığında, fiyat karşılaştırması sağlıklı hâle gelir.
Sıkça sorulan sorular
El yapımı tesbih nasıl anlaşılır?
Elde çalışılan gövdelerin yüzeyinde ince dosya izleri bulunur, geçiş bölgeleri tam standart değildir ve aynı partide ölçü farkı görülebilir. Bu üç özellik birlikte el işçiliğini gösterir.
Torna izi tesbih kalitesini gösterir mi?
Üretim yöntemini gösterir, kusuru değil. Dosya izinin varlığı, gövdenin elde bitirildiğini kanıtlar. Kaliteyi gösteren ölçüt, geçişin düzgünlüğü ve gövdenin çatlaksız olmasıdır.
Usta işi tesbih neden pahalı?
Elde yontüm, torna, dosya ve kontrol adımları seri üretime göre çok daha uzun sürer. Bu süre, işçilik maliyeti olarak fiyata yansır. Hammadde partisi de fiyatın ayrı bir bileşenidir.
Bu konuda ürünler
Sıkma Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
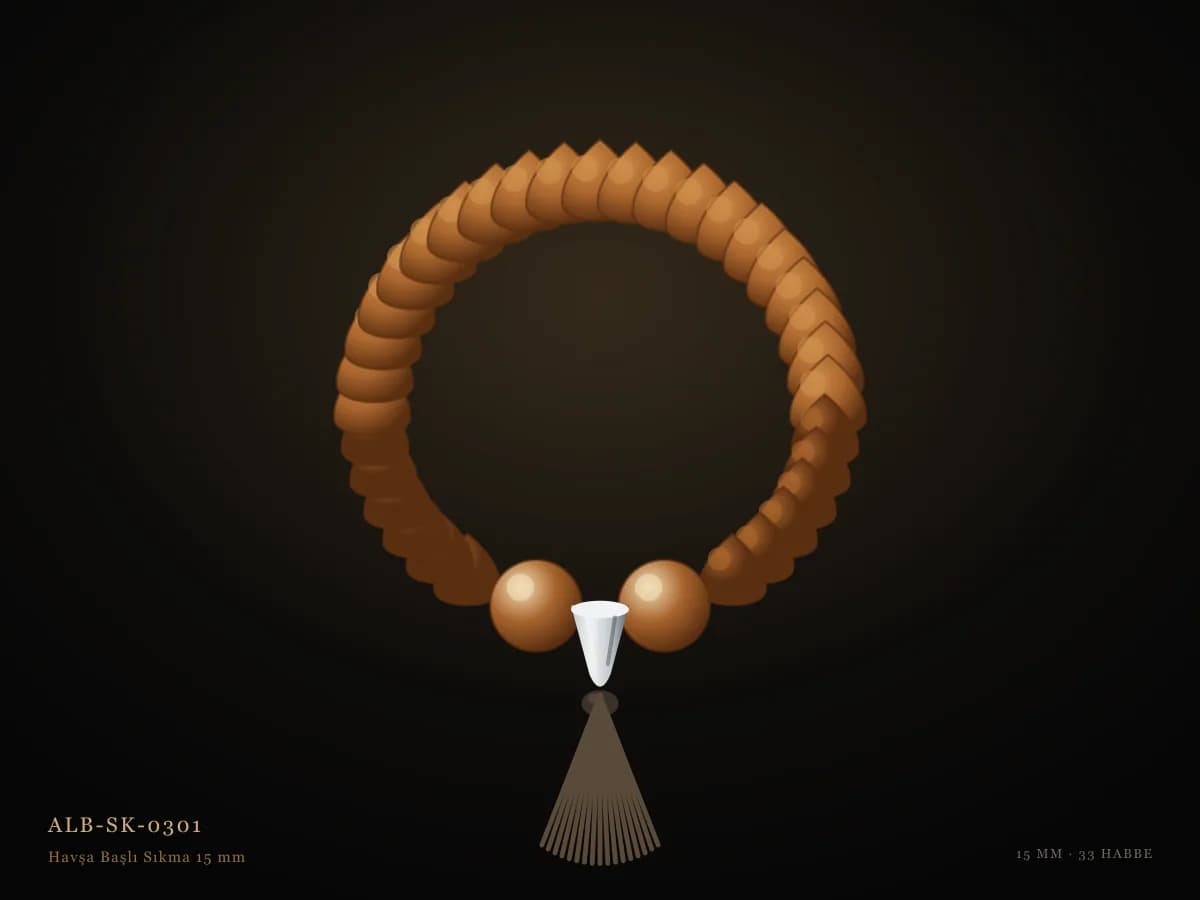
Havşa Başlı Sıkma 15 mm
Havşa başlı ağır sıkma kehribarı; 15 mm habbe, damarlı gövde, 925 ayar imame.
- Havşa kesim
- Küre kesim
- 925 ayar sterling gümüş imame
Stokta
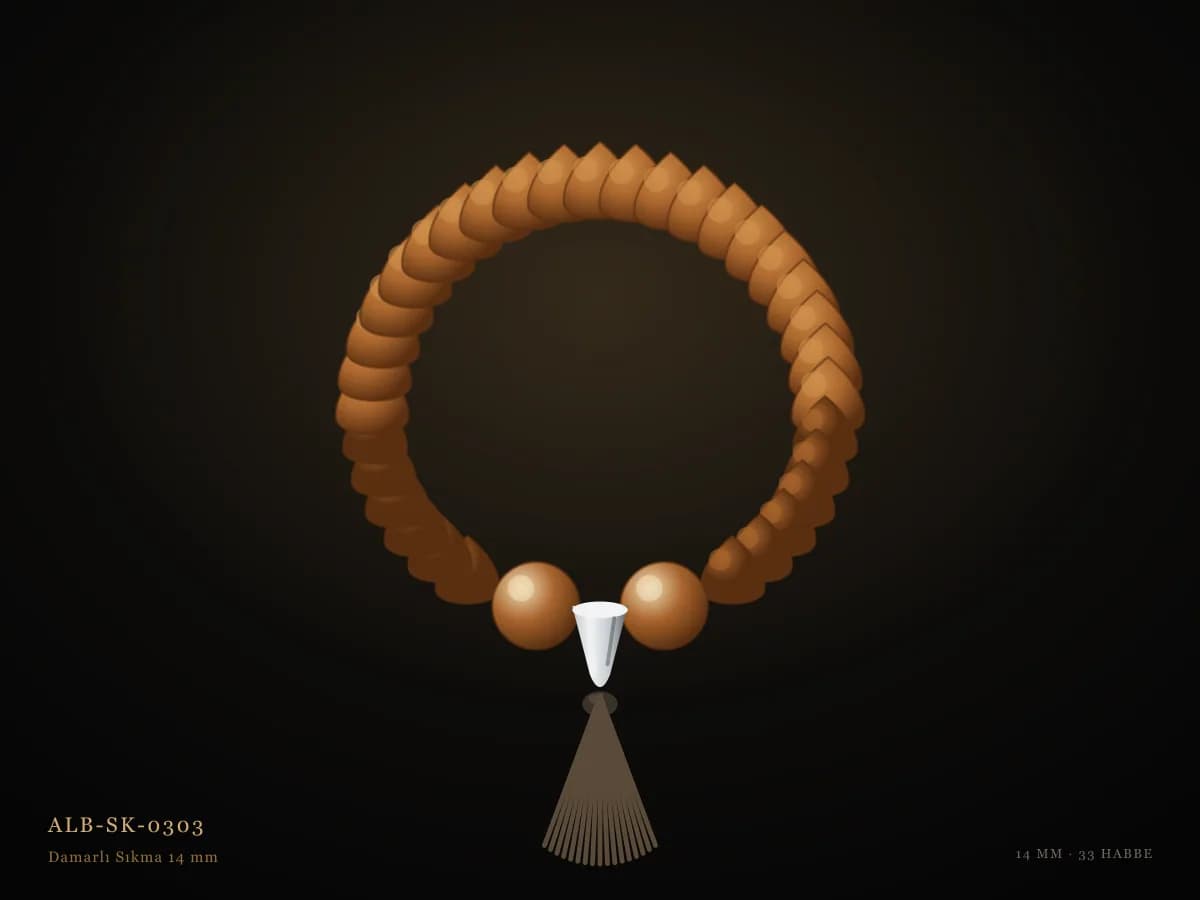
Damarlı Sıkma 14 mm
Gövde boyunca uzanan damarlarla sıkma kehribarı; 14 mm, kabartma kazaz imame, gümüş sarma püskül.
- Havşa kesim
- Beyzi kesim
- Kazaz imame
Stokta
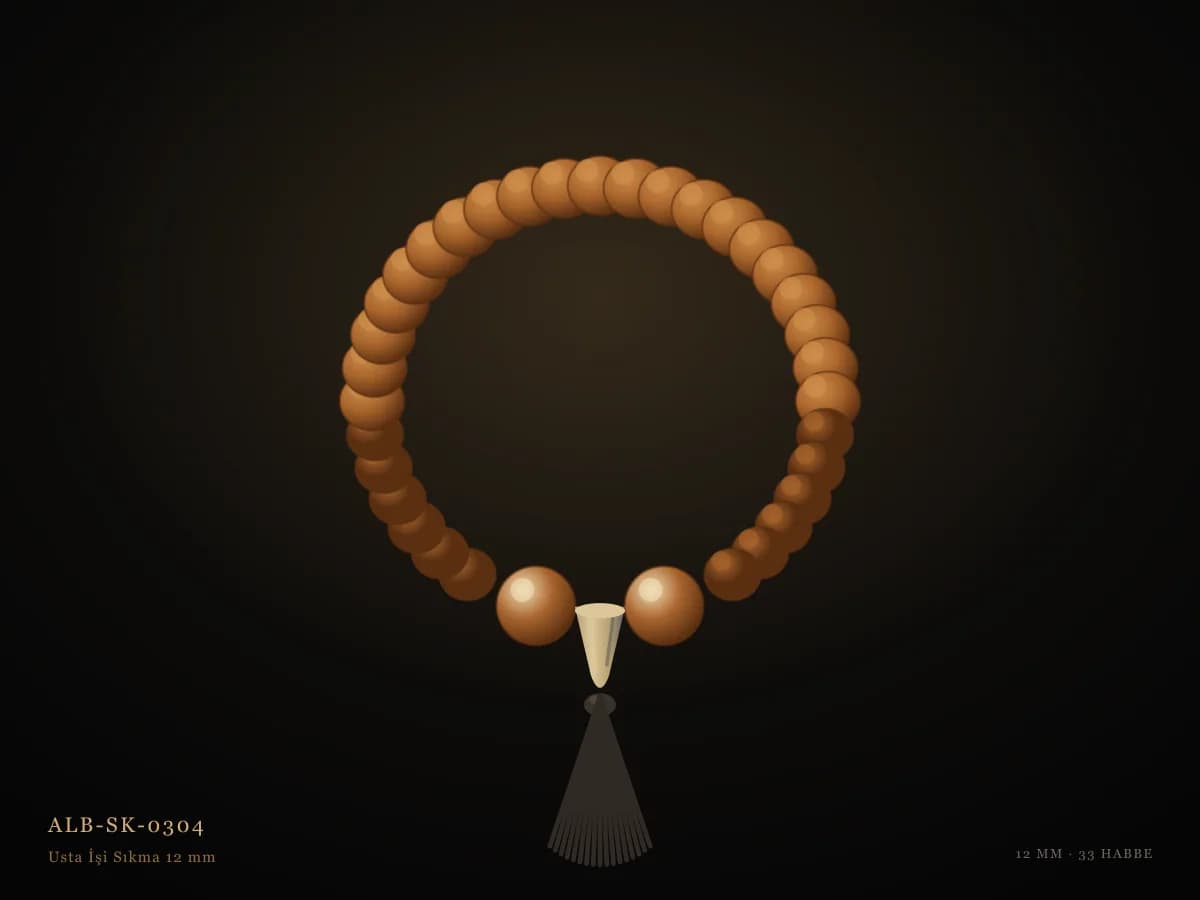
Usta İşi Sıkma 12 mm
Elde torna ve zımpara ile bitirilmiş usta işi sıkma kehribarı; 12 mm, el yapımı imame bileziği.
- Şalgam kesim
- Arpa kesim
- Mezid imame
Siparişle üretim
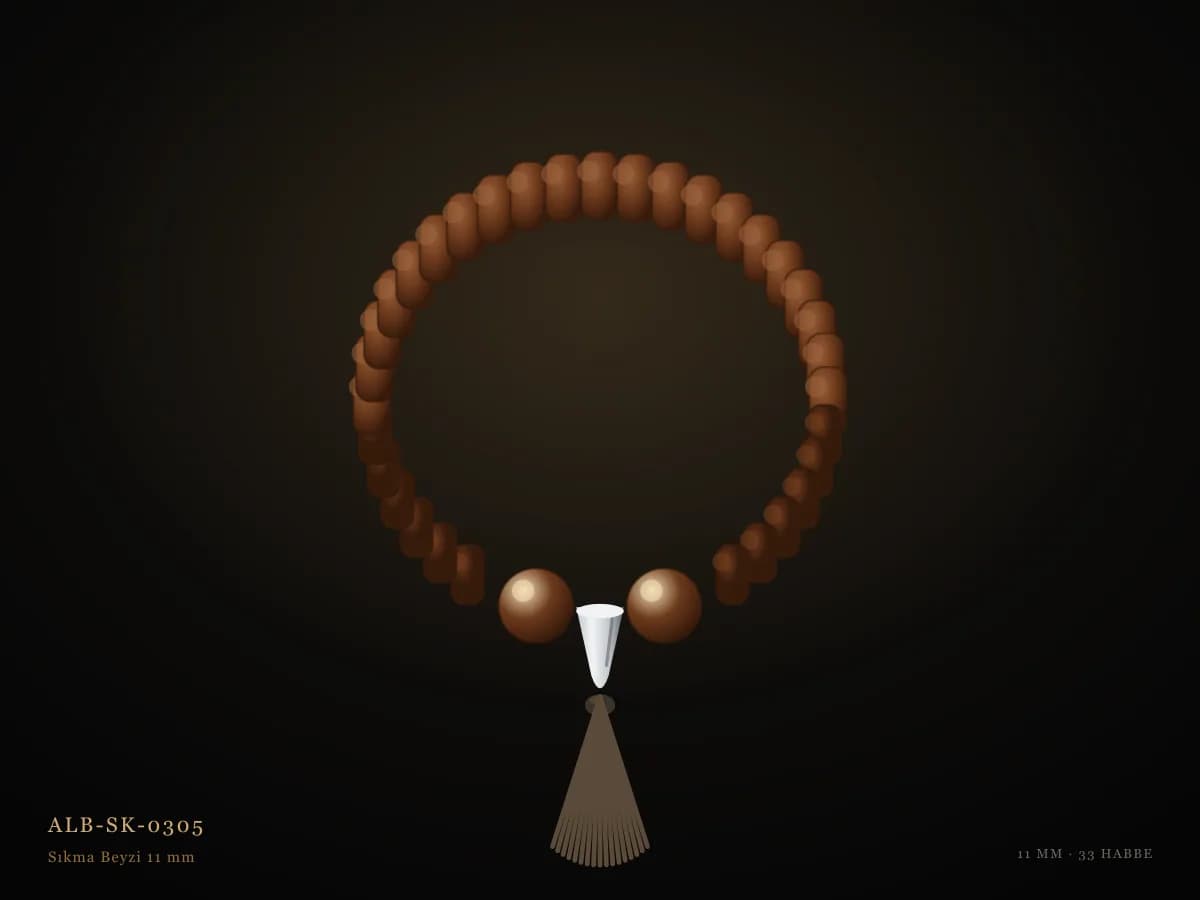
Sıkma Beyzi 11 mm
Beyzi kesimli, yeni döküm sıkma kehribarı; 11 mm, 925 ayar imame, kadife çekim yüzeyi.
- Beyzi kesim
- Küre kesim
- 925 ayar sterling gümüş imame
Stokta
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste