Zar Kehribar Nasıl Üretilir?
Zar kesim, tesbih üretiminde hacmin en zor korunduğu işlemdir. Kısa ve derin bir gövde hedeflenir; bu nedenle yontüm, kalıp ve soğuma aynı anda yönetilir. Bu yazıda zar üretiminin aşamaları ve parça seçim ölçütleri anlatılır.
Zar hacminin korunması
Zar gövdesi, diğer kesimlerden farklı olarak hacmiyle değil hacmin yoğunluğuyla tanınır. Aynı çapta bir küre kesim gövde ile bir zar gövde arasındaki temel fark, kullanılan malzeme miktarı değil, malzemenin nereye yığıldığıdır. Küre kesimde malzeme gövdeye eşit dağıtılır ve yüzey alanı genişler; zar kesimde ise malzeme merkeze toplanır, yüzey alanı küçülür ve aynı hacim çok daha derin bir gövde olarak ortaya çıkar. Bu nedenle zar parçasını avuçta tutarken diğer kesimlere göre daha kısa ve daha yoğun bir blok gibi hissedilir.
Yontüm sırasında kaybedilen her miktar, gövdenin hacmine doğrudan yansır. Klasik küresel yontumda yüzey dışa doğru törpülenir ve gövde hacmi korunur; zar kesimde ise yüzey alanı korunurken hacim bilinçli olarak daraltılır. Bu iki yaklaşım aynı anda uygulanamaz; bu yüzden atölyede zar takımı ayrı tutulur ve kesim geçişi sırasında kullanılan alet seti değiştirilir. Yanlış aletle devam edildiğinde gövde yassılaşır ve zar formunu kaybeder.
Hacim kaybının tolere edilebilir sınırı, gövde çapıyla ters orantılıdır. On dört milimetrelik bir zar gövdesinde kaybedilen bir milimetrelik yarıçap, görünür bir hacim farkı yaratır ve parça artık zar olarak okunmaz. Aynı kayıp sekiz milimetrelik bir gövdede fark edilmez. Bu nedenle büyük çaplı zar modelleri, küçük çaplı modellere göre daha uzun ve daha kontrollü bir yontüm ister; hazırlık süresi de buna göre verilir.
Hacim, ölçümle doğrulanabilir. Çap, genişlik ve yükseklik olarak üç ayrı ölçüm alınır; üçü birbirine yakınsa gövde düzgündür, biri belirgin şekilde küçükse yontüm eksik kalmış ya da fazla malzeme alınmıştır. Üç ölçümün uyumsuz olduğu parçalar, zar kesim iddiası taşısa bile zar formuna uymaz.
Kalıp ve döküm
Zar dökümünde kalıp, diğer kesimlere göre çok daha küçük bir boşluğa sahiptir. Bu küçük boşluk, soğuma sırasında oluşan çekim ve büzülme hatasının doğrudan gövdeye yansımasına yol açar. Kalıp duvarı, dökümün tamamını aynı sıcaklıkta tutacak şekilde önceden ısıtılır; aksi hâlde dökümün ilk ve son saniyeleri arasında belirgin bir sıcaklık farkı oluşur ve bu fark gövdede eşitsiz çekme olarak görünür.
Soğuma hızı, zar gövdesinde diğer kesimlere göre daha belirleyicidir. Hızlı soğuyan dökümde yüzey ile iç katman arasında gerilim farkı yaratılır ve bu fark dış yüzeyde ince çatlaklar olarak ortaya çıkar. Yavaş ve kontrollü soğuma, gerilimi gövde boyunca dağıtır ve çatlama riskini belirgin biçimde azaltır. Atölyede soğuma süresi, gövde çapına göre ayrıca planlanır; on dört milimetrelik bir gövde, on milimetrelik bir gövdeden belirgin biçimde daha yavaş soğutulur.
Parça kalıptan çıkarıldıktan sonra dinlendirme süresi gerekir. Bu süre içinde gövde içindeki gerilim dengelenir ve gövde kâğıt gibi bir sertliğe ulaşır. Dinlendirme yapılmadan yontüme geçilen parçalarda, yontüm sırasında gövde beklenmedik biçimde çatlar; çünkü yontüm kuvveti, dengelenmemiş iç gerilime eklenir.
Döküm partileri, tel şubesi ya da reçine partisine göre ayrılır. Aynı partiden gelen parçalarda renk ve sertlik tutarlıdır. Bu tutarlılık, zar tesbih arşivinde parçaları bir araya getirmeyi ve karşılaştırmayı kolaylaştırır; parti numarası bilinmeyen zar parçası, arşiv değerlemesinde dezavantajlıdır.
Yontüm ve pah
Zar yontümünde pahlı yüzey, gövde hacmine göre dikkatli seçilir. Geniş pah, hacmi belirgin biçimde düşürür ve gövdeyi yassılaştırır; parça yuvarlak bir taşa benzeyen hâlden çıkar ve zar okunmaz. Dar pah ise hacmi korur ancak yüzeyde dik kenarlar bırakır; bu kenarlar avuçta batma yapar ve kumaşa takılır. İkisi arasında kalan orta pah, hem hacmi korur hem de avuç konforu sağlar.
Adana Seyhan atölyesinde uygulanan orta pah, hacim korunumu ile avuç konforu arasında bir denge kurar. Bu pah, küçük çaplı parçalarda bir miktar daraltılır; çap büyüdükçe orantılı olarak genişletilir. Aynı pahın her çapta aynı ölçüde kullanılması, küçük gövdelerde gereğinden geniş yüzey, büyük gövdelerde ise gereğinden dar yüzey bırakır.
Yontüm sonrası bitiş, gövde yüzeyinin kılıcını belirler. Parlak bitiş gövdeyi ilk yıllarda çeker ve avuçta kaygan bir his bırakır; mat bitiş ise yıllarca dayanır ve zamanla parmağa oturur. Arşiv ve günlük kullanım için mat ya da orta bitiş tercih edilir; parlak bitiş yalnızca vitrin ve hediye parçalarında uygundur.
Yontüm izi, zar gövdede bilinçli bırakılır. Simetrik yontüm çizgileri, işçiliğin düzgün olduğunu gösteren bir işarettir. Asimetrik iz, gövdenin farklı hızlarda yontüldüğünü veya acele edildiğini gösterir; bu parçalar estetik açıdan daha düşük değerlendirilir.
Kırılma riski ve önlem
Zar gövdesi, yuvarlaklığı nedeniyle düz yüzeyli bir zemine bırakıldığında yuvarlanır. Yuvarlanma sırasında parça sert bir kenara çarpar ve gövde kırılır. Bu nedenle zar tesbihler yatay ve destekli bir yüzeyde saklanmalıdır; masanın üzerine bırakılmış bir zar tesbih, kendi ağırlığıyla yuvarlanarak yere düşebilir.
Düşme hasarı, zar gövdede çoğu zaman iç çatlak olarak ortaya çıkar. Dış yüzeyde iz olmayan bir iç çatlak, parçanın bütünlüğünü bozar ve basit bir esneme testiyle anlaşılır. Parçanın iki ucundan nazikçe esnetilmesi, sağlam gövdede normal bir pay verir; gergin ya da gecikmeli bir his, iç çatlak ihtimalini yükseltir.
Taşıma sırasında kutu içi destek, düşme hasarını önleyen en etkili önlemdir. Zar tesbih gönderimlerinde her parça ayrı bir yuvaya oturtulur ve yuva köpükle sabitlenir. Toplu gönderimde kutu başına tek ürün koymak, dağıtım sırasında karışmayı ve hasarı birlikte önler.
İmame bağlantısı, zar gövdede ikinci bir kırılma riskidir. Daralan gövde ucuna bağlanan imame, gövdeye tek noktadan yük bindirir. Esneklik payı bırakılmış bağlantılar, yıllar içinde gövde bütünlüğünü korur; aşırı sıkılmış bağlantılar ise gövde ucunda çatlak oluşturabilir.
İyi zar parçasının ölçütleri
İyi bir zar parçasında gövde yuvarlak, dengeli ve pahlıdır. Elin içine alındığında parça bir noktaya yaslanmaz; ağırlığını merkeze verir ve avuçta sabit durur. Bu denge, yontümün düzgün yapıldığının en hızlı göstergesidir.
Yüzey, çatlak ve gözenek olmadan düzgündür. Mikroskobik ölçekte görülen ince çatlaklar yıllar içinde büyüyebilir; bu nedenle üretim aşamasında tespit edilmesi ve eleme yazılması önemlidir. Gözle görülmeyen çatlak, ilk yıllarda fark edilmez.
Parti bilgisi, zar parçası için de değer ölçütüdür. Aynı dökümden gelen parti, renk ve sertlik bakımından tutarlıdır ve karşılaştırma kolaylaşır. Parti numarası olmayan bir zar parçasının değerlemesi güvenilir değildir; alıcı, parçanın hangi üretim grubuna ait olduğunu bilemez.
Gramaj, gövde çapıyla birlikte yazılı alınmalıdır. Zar kesiminde aynı çapta iki parça arasında gramaj farkı, yontüm sırasında kaybedilen malzeme miktarını gösterir. Düşük gramaj, hacim kaybının işaretidir ve fiyat değerlendirmesinde dikkate alınır.
Belge, son ölçüttür. Kesim tipi, çap, habbe sayısı, imame ve malzeme bilgisi yazılı alınan bir zar parçası, sonraki alıcı için izlenebilir olur. Belgesiz parça, fiziksel olarak sağlam olsa bile değer kaybı yaşar.
Sıkça sorulan sorular
Zar tesbih nasıl yapılır?
Zar gövde, ısıtılmış kalıba dökümle elde edilir. Döküm yavaş soğutularak gerilim dengelenir, ardından dinlendirme süresi beklenir. Son aşamada yontüm ve pah işlemi uygulanır; bu aşamada gövde hacmi korunacak şekilde daraltılır.
Zar kesim kırılır mı?
Yontüm ve taşıma sırasında kırılma riski vardır. Risk, gövde çapı ve yontüm hızıyla artar. Yavaş yontüm, dinlendirme süresi ve kutu içi destek kırılma riskini belirgin biçimde azaltır.
Kaliteli zar parçası nasıl seçilir?
Gövde avuçta dengeli durmalı, yüzey çatlaksız ve pahlı olmalıdır. Parçanın iki ucundan hafifçe esnetilmesi bütünlüğü gösterir; normal esneme payı veren parça sağlamdır. Parti numarası ve gramaj yazılı alınmalıdır.
Bu konuda ürünler
Zar Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
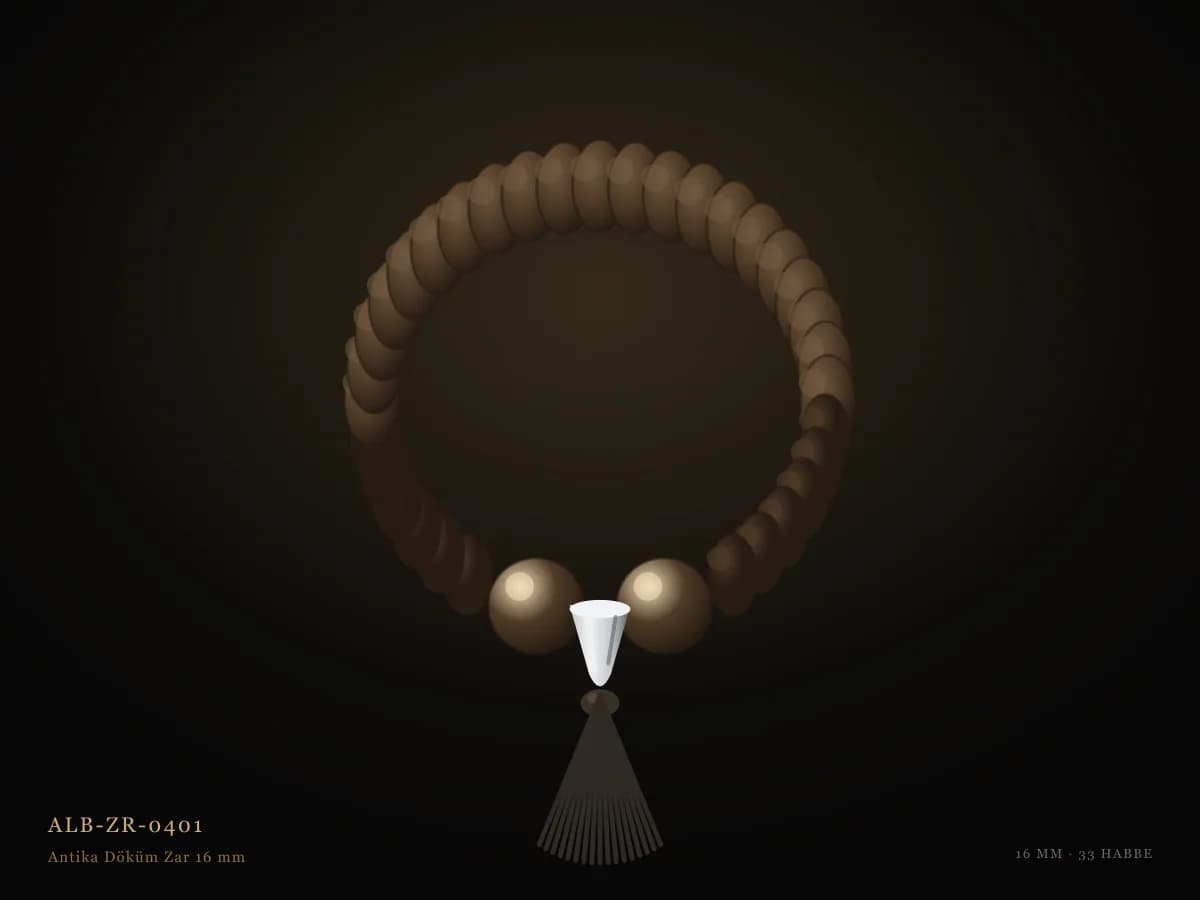
Antika Döküm Zar 16 mm
16 mm zar kesim, nadir bulunan antika döküm parça; ağır ve kısa gövdeli, vitrin ve hediye için uygun.
- Kapsül kesim
- Küre kesim
- 925 ayar sterling gümüş imame
Sınırlı stok
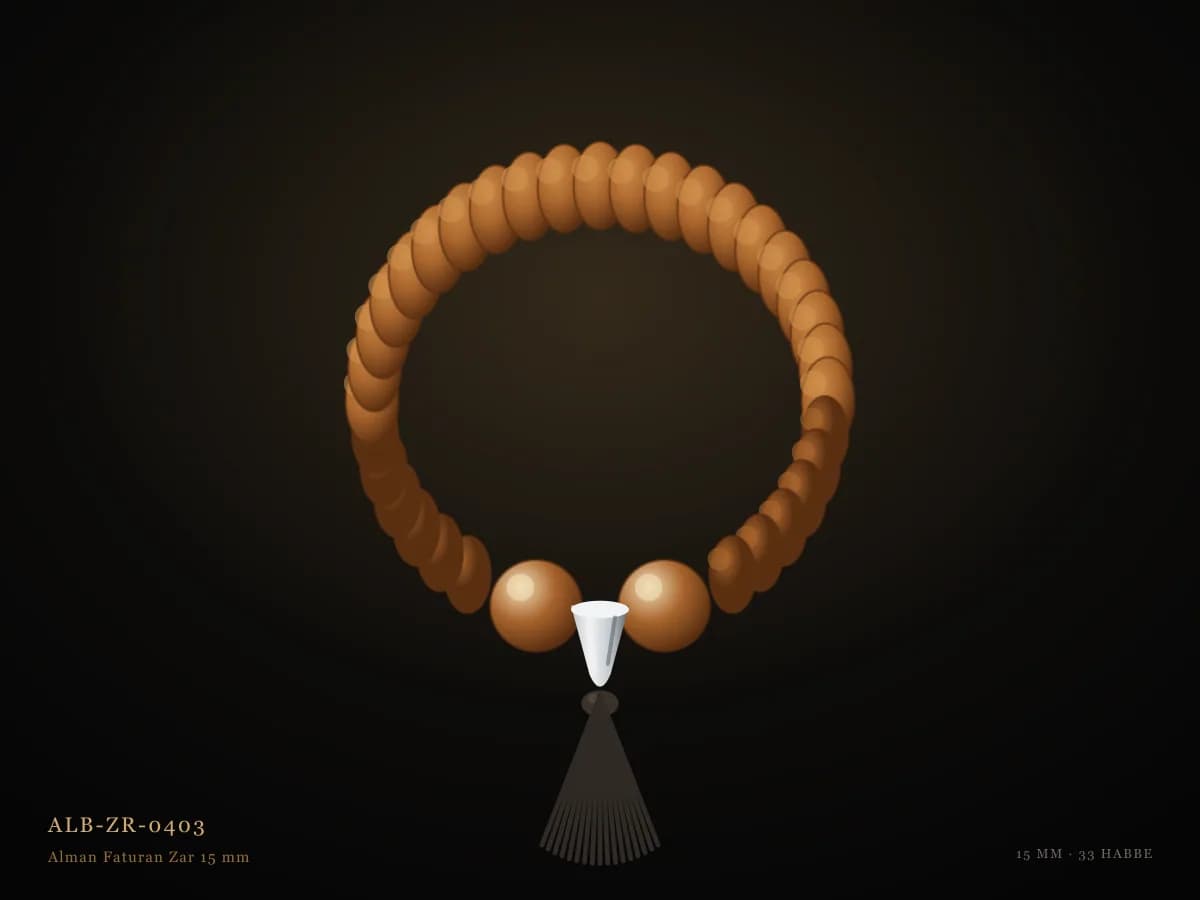
Alman Faturan Zar 15 mm
Faturalı antika zar kayıtlarına dayanan 15 mm zar kesim tesbih; sert ahşap kutu ve belge ile birlikte.
- Kapsül kesim
- 925 ayar sterling gümüş imame
Toptan sipariş
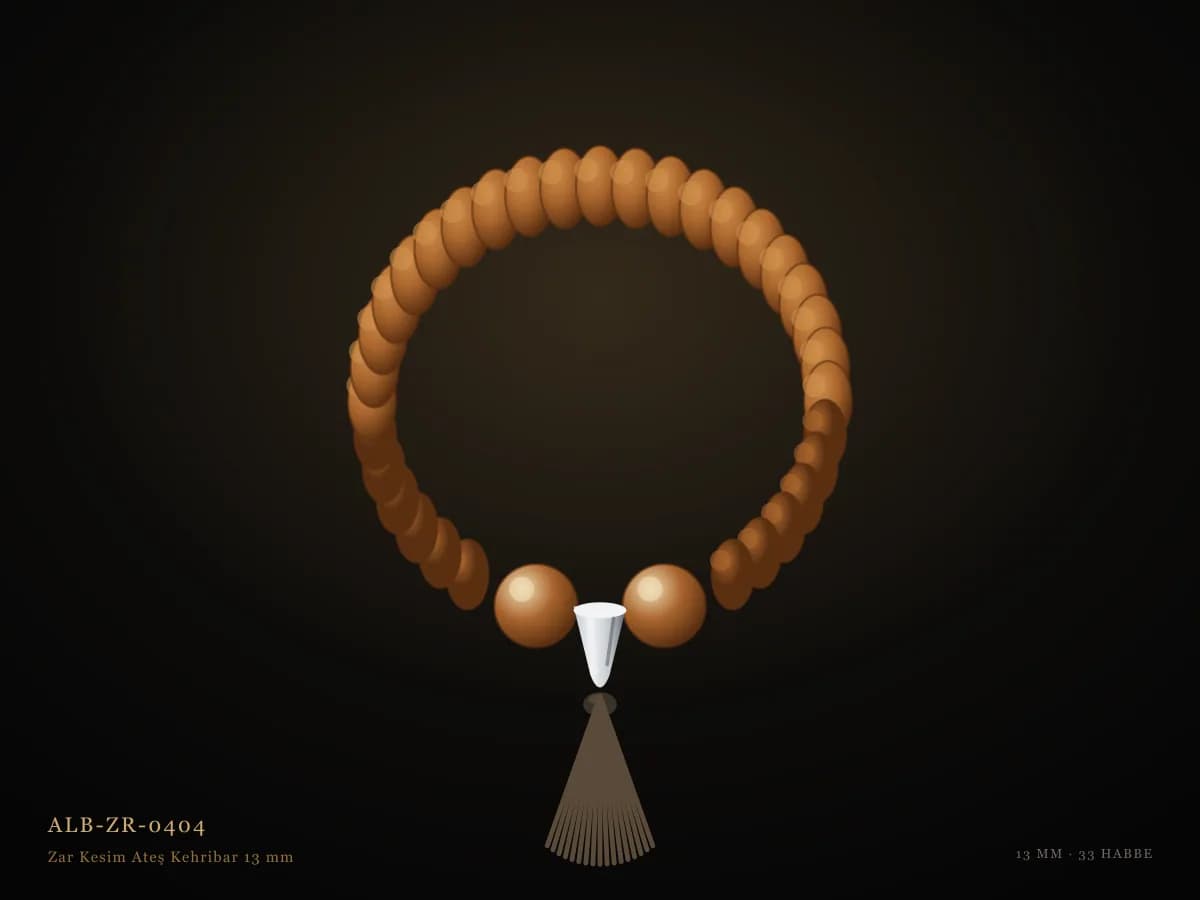
Zar Kesim Ateş Kehribar 13 mm
Yeni döküm ateş kehribarından zar kesim 13 mm; koyu gövde, 925 ayar imame, sade düğüm.
- Kapsül kesim
- Beyzi kesim
- 925 ayar sterling gümüş imame
Stokta
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste