Ateş Kehribar Tesbih Üretim Süreci
Ateş kehribarı tesbih, tek parçadan çıkan bir iş değildir. Reçinenin temizlenmesinden düğümlemeye yedi ayrı evreden geçilir. Her evre, hem süre hem de kayıp üretir. Bu yazıda üretim zinciri, süreler ve kayıplar üzerinden anlatılır.
Reçinenin süzülmesi
Ham reçine, içinde kabuk parçaları ve bitkisel kalıntılar bulunur. Bu kalıntıların temizlenmesi, üretimin ilk adımıdır. Süzme işlemi, reçinenin saf bir kütleye dönüşmesini sağlar.
Süzme, kaliteyi belirleyen ilk aşamadır. İçinde kalan kabuk parçası, dökümden sonra gövde içinde leke ya da boşluk olarak görünür. Bu nedenle süzme acele yapılmaz.
Süzülmüş reçine, kısa bir dinlendirme süresinden geçirilir. Bu bekleme, içindeki kabarcıkların çıkmasını sağlar; döküm anında oluşan gözenekler yontumda sorun çıkarır.
Süzülmüş reçine, sertleştirme öncesi akışkan hâldedir. Bu aşamada renk, partinin genel tonunu belirler; döküm sonrası gövde rengi bu aşamadaki renkten türetilir.
Süzme sırasında ayrılan kabuk ve toz parçaları, tekrar kullanılamaz. Bu, üretimin ilk fire kaynağıdır ve ürün maliyetine yansır.
Süzme kalitesi, gövde yüzeyinde doğrudan görünür. İçinde kalan ince bir kabuk parçası, yontumdan sonra gövde içinde küçük bir nokta olarak kalır.
Süzme işlemi, reçinenin sıcaklığına göre iki kez tekrarlanabilir. İkinci geçişte çıkan malzeme daha incedir ve gövde içinde daha az iz bırakır.
Süzme sırasında reçinenin sıcaklığı, akışkanlığını belirler. Çok sıcak reçine kalıntıları eritir ve taşır; çok soğuk reçine yavaşlar. Sıcaklık, süzme kalitesini doğrudan etkiler.
Süzme sonrası reçine, kısa bir dinlenme süresiyle çökeltilerden arındırılır. Bu bekleme, sonraki kaynatma evresinin kalitesini etkiler.
Süzme, hammadde partisinin kalitesini belirgin biçimde ortaya çıkarır. Zayıf bir süzme, dökümden sonra gövde içinde iz bırakır.
Kukurtla kaynatma ve sertleştirme
Süzülmüş reçine, kükürt ile birlikte kontrollü ısıda kaynatılır. Kükürt, reçineyi sertleştirir ve yontumun mümkün hâle gelmesini sağlar; kaynatma olmadan ham reçine biçimlendirilemez.
Isı kontrolü, kaynatmanın en kritik noktasıdır. Düşük ısıda sertleşme yavaş olur, yüksek ısıda ise reçine koyulaşır ve yontumda beklenmedik bir sertlik oluşur.
Kaynatma sonrası kütle, kalıba dökülmeden önce dinlendirilir. Bu bekleme, sıcaklığın dengelenmesini ve dökümün yüzeye boşluk bırakmadan yerleşmesini sağlar.
Kükürt oranı, sertleşme davranışını belirler. Düşük oranda kütle yumuşak kalır ve yontum sırasında bulaşır; yüksek oranda ise sertleşme hızlanır ve gövde kırılganlaşır.
Kaynatma sırasında oluşan kabarcıklar, gövde içinde boşluk bırakabilir. Bu nedenle kaynatma sırasında karıştırma yapılır ve yüzey düz tutulur.
Kaynatma sonrası reçine, koyu kahve-siyah bir tona döner. Bu renk, döküm sonrası gövdenin koyu tonlarını oluşturur; kızıl tonlu partiler farklı bir kaynatma profiline sahiptir.
Kaynatma süresi, tesbihin renk beklentisiyle ilgilidir. Daha uzun kaynatma daha koyu bir gövde verir ve yontüm süresini de uzatır.
Kaynatma, üretimin en fazla ısı gerektiren adımıdır. Bu nedenle dökümün planlandığı yerde, gerekli ekipman bulunmalıdır.
Kaynatma sonrası renk, partinin karakterini belirler. Aynı yataktan gelen iki parti, farklı kaynatma profilleriyle farklı tonda üretilebilir.
Kaynatma profilinin değişmesi, partinin ayrı bir üretim olarak kaydedilmesini gerektirir. Bu, ikinci alışverişte aynı tona ulaşmayı kolaylaştırır.
- Süzme: kabuk ve kalıntı temizliği
- Kaynatma: kükürtle sertleştirme
- Dinlendirme: sıcaklık dengesi
- Kalıba döküm: gövde hacmi
Kalıba döküm ve soğuma
Döküm, gövdenin hacmini belirleyen aşamadır. Kalıp, hedeflenen çap ve kesime göre seçilir. Aynı kalıptan çıkan gövdeler, ölçü bakımından tutarlıdır.
Kalıp yüzeyinde kalan ince film, çıkışta gövdeye yapışabilir. Bu nedenle kalıp, düzenli aralıklarla temizlenir; yapışan gövde, yüzeyinde iz bırakır.
Dökümden sonra kütle, kontrollü ortamda soğutulur. Hızlı soğuma, iç gerilim oluşturur ve gövdede çatlak riskini artırır. Soğuma süresi, gövde çapına göre değişir.
Kalıp seçimi, yontümde fire oranını doğrudan etkiler. Hedeflenen çapın üzerindeki bir kalıp, gereksiz materyal bırakır ve işçilik kaybına yol açar.
Döküm sonrası gövde, kalıptan çıkarıldığında kenarlarda ince bir fazlalık kalır. Bu fazlalık yontumda alınır ve gövdenin gerçek ölçüsü belirlenir.
Soğuma süresi, gövde çapıyla doğrudan ilişkilidir. Büyük çaplı gövdeler daha yavaş soğur ve daha uzun süre dinlendirilir.
Dökümden çıkan gövdeler, ilk kontrolte boşluk ve çatlak açısından incelenir. Bu aşamada elenen gövde sayısı, planlamada dikkate alınır.
Kalıplar, üretim boyunca aynı ölçüyü korumak için düzenli kontrol edilir. Aşınan bir kalıp, gövde çapında sapma üretir.
Döküm sırasında oluşan yüzey hataları, kalıbın temizliğiyle ilgilidir. Temizlenmeyen kalıp, gövdeye düzensiz yüzey izi bırakır.
Döküm kalıbının ömrü, kayıt altına alınır. Kalıp değişimi, gövde ölçüsünde küçük bir fark yaratabilir; bu fark normaldir.
Yontüm ve talaş kaybı
Yontüm, üretimdeki en uzun evredir. Gövde kaba aşamada şekillendirilir, orta aşamada dengelenir ve son aşamada pah açılır. Her aşamada materyal kaybı olur.
Kayıp oranı, kesime göre değişir. Küre kesimde kayıp en azdır; damla ve kapsül kesimde, profil açıldığı için kayıp belirgin biçimde artar.
Talaş, tamamen atık değildir. Küçük parçalar, kokulu ürünlerde tütsü ve koku tüketiminde değerlendirilebilir. Bu, fire yönetiminin bir parçasıdır.
Yontüm, üretimde en çok işçilik isteyen evredir. Gövde başına ayrılan süre, kesime ve malzemeye göre değişir.
Yontüm sırasında çıkan talaş, gövdenin hacmine göre önemlidir. Küçük çaplı gövdelerde oran daha yüksektir; büyük çaplı gövdelerde göreli olarak daha azdır.
Aşındırıcı sarfı, yontüm maliyetinin önemli bir kalemidir. Sert gövdelerde daha sık değişim gerekir ve maliyet artar.
Yontüm kaydı tutulur. Hangi gövdenin hangi aşamada işlendiği, teslim sonrası kalite sorularına hızlı yanıt vermek için gereklidir.
Yontümde ölçüm, periyodik olarak yapılır. Gövde çapındaki sapma, kalıp veya yontüm hatasına işaret eder ve erken tespit, fireyi azaltır.
Yontüm süresi, hammadde sertliğine bağlıdır. Sert gövde, alet ömrünü kısaltır ve maliyeti doğrudan artırır.
Yontüm kayıtları, üretim planlamasında kullanılır. Ortalama yontüm süresi, teslim tarihi hesabına doğrudan girer.
| Evre | Süre (yaklaşık) | Kayıp |
|---|---|---|
| Süzme ve dinlendirme | Günler | Yüksek (saf olmayan kısım) |
| Kaynatma | Saatler | Düşük |
| Döküm ve soğuma | Günler | Orta |
| Yontüm | Günler | Kesime göre değişir |
| Düğümleme | Yarım gün | Çok düşük |
Düğümleme ve tamamlama
Yontümden çıkan gövdeler, çap ve renk bakımından sınıflandırılır. Sınıflandırma, tesbihin homojen görünmesi için gereklidir; tek bir tesbih içinde çok farklı tonlar bir araya gelmez.
Düğümleme sırasında yalnızca sınıflandırılmış gövdeler kullanılır. Düğüm, gövde geçişine denk gelmeli ve esneklik payı bırakılmalıdır.
Tamamlama aşamasında imame ve püskül bağlanır. Bu adım, dengeyi kuran son adımdır; imame seçimi gövde ağırlığına göre yapılır.
Sınıflandırma, üretimin son kalite adımıdır. Aynı sınıftan gövdeler bir araya getirilerek tesbihe yerleştirilir.
Düğümlemede gövde, elle çevrilerek kontrol edilir. Çatlak, boşluk ya da beklenmeyen bir renk farkı görülürse gövde çıkarılır.
İmame bağlantısı, dengeyi kuran son adımdır. Bu adımda denge testi yapılır: tesbih masa kenarından bırakıldığında sarkma yönü kontrol edilir.
Tamamlanan tesbih, koda yazılır ve fotoğrafı çekilir. Bu kayıt, ileride yapılacak karşılaştırmalarda referans olur.
Düğümleme sırasında renk kontrolü, fotoğrafla da desteklenir. Fotoğraf, teslim sonrası kıyaslamada referans olur.
Tamamlanan tesbihin kodu, üretim kaydıyla ilişkilendirilir. Bu bağlantı, ileride parçayla ilgili her soruda başvuru noktasıdır.
Tamamlanan tesbih, teslim öncesi bir kez daha kontrol edilir. Bu kontrol, hızlı üretimde atlanabilecek son adımdır.
- Gövde sınıflandırması: ton ve çap
- Düğüm: geçişe denk, esnek paylı
- İmame: ağırlığa göre
- Püskül: çekim biçimine göre
Sıkça sorulan sorular
Kehribar tesbih nasıl üretilir?
Yedi evreden geçer: reçinenin süzülmesi, kükürtle kaynatılması, kalıba dökülmesi, kontrollü soğutma, yontüm, gövde sınıflandırması ve düğümleme. Her evre hem süre hem kayıp üretir.
Kehribar dökümü nasıl yapılır?
Kaynatılmış reçine, hedeflenen çap ve kesime göre seçilmiş kalıba dökülür. Dökümden sonra kütle kontrollü ortamda soğutulur; hızlı soğuma iç gerilim oluşturur ve çatlak riskini artırır.
Yontümde ne kadar kayıp olur?
Kayıp, kesime göre değişir. Küre kesimde kayıp en azdır; damla ve kapsül kesimde profil açıldığı için kayıp belirgin biçimde artar. Bu oran, teslim süresi hesabında doğrudan kullanılır.
Bu konuda ürünler
Ateş Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
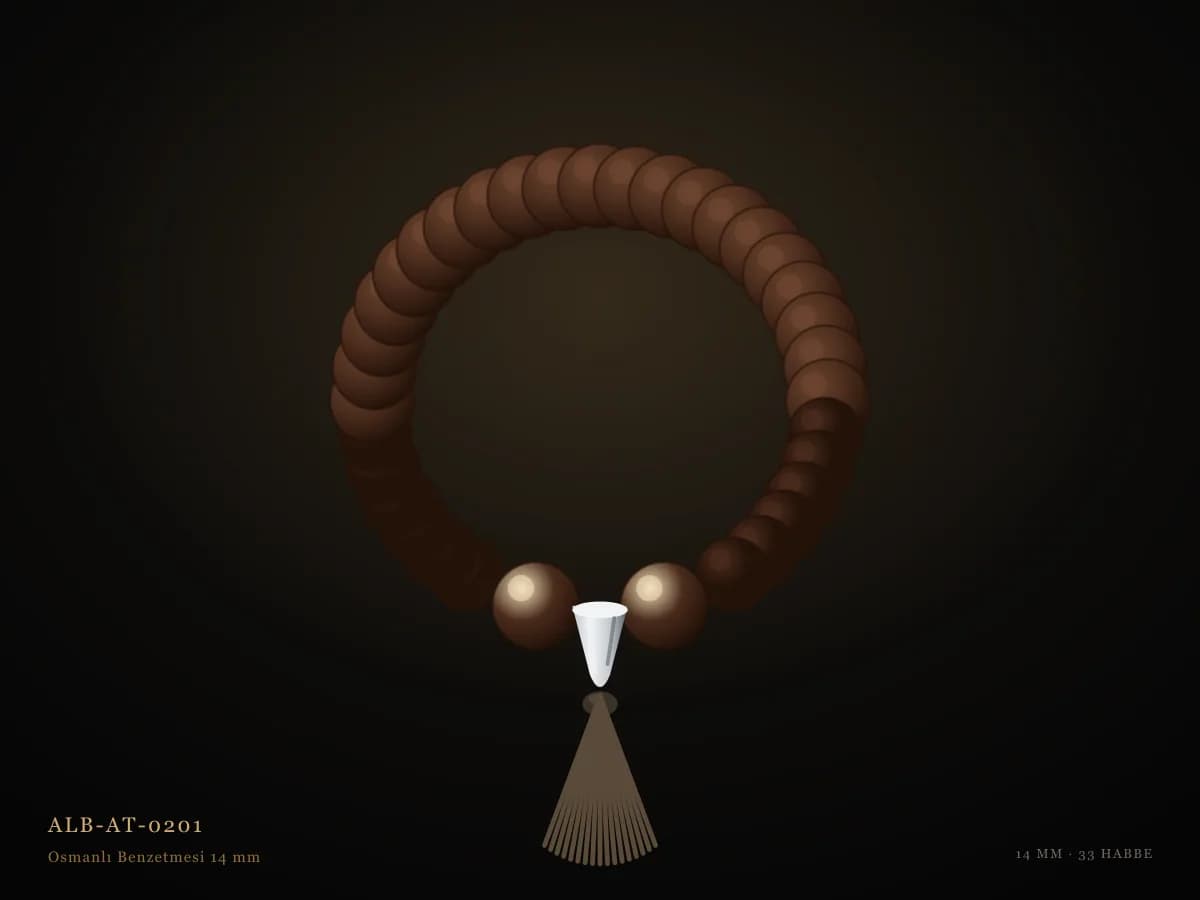
Osmanlı Benzetmesi 14 mm
Ağır gövdeli, iri habbeli Osmanlı benzetmesi ateş kehribarı; 14 mm habbe, 925 ayar imame, 12 mm boncuklu püskül.
- Küre kesim
- Şalgam kesim
- 925 ayar sterling gümüş imame
Stokta
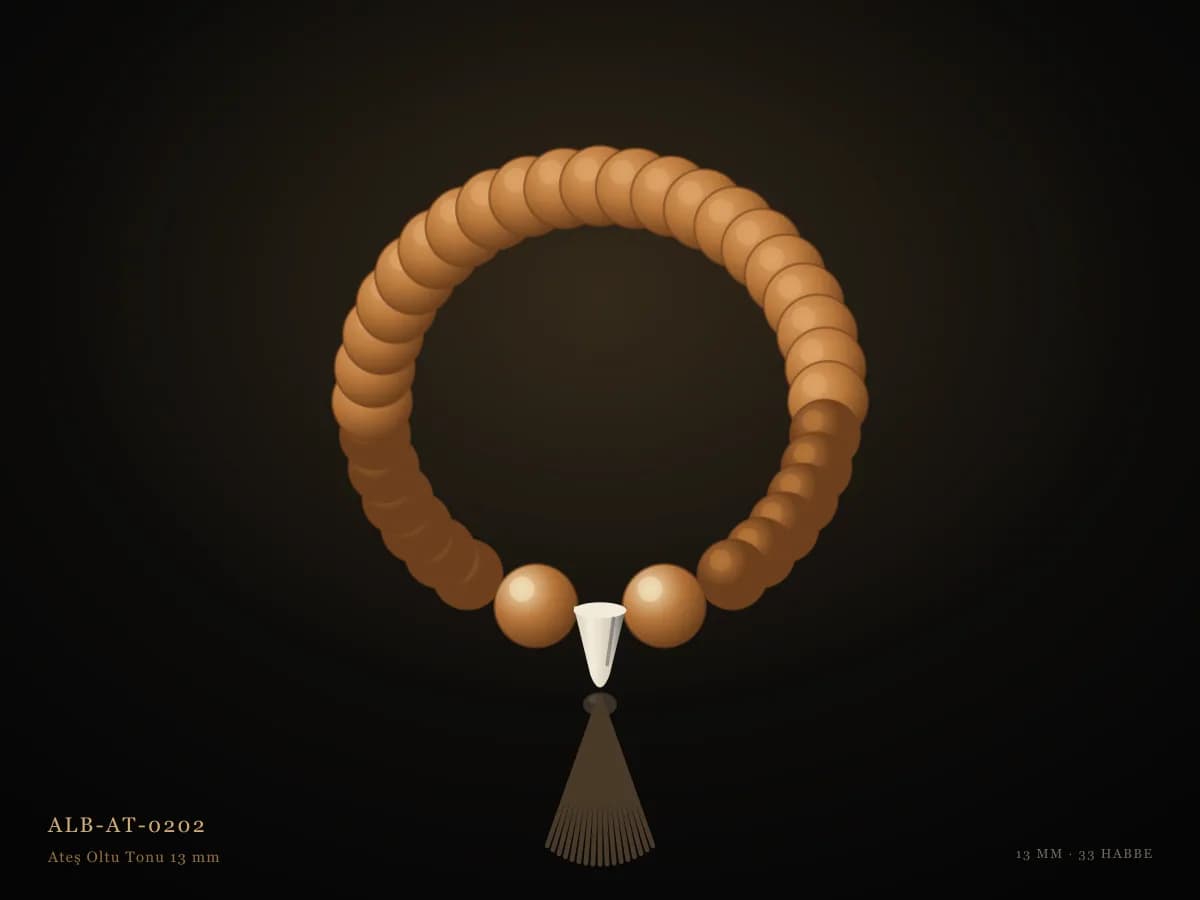
Ateş Oltu Tonu 13 mm
Oltu kırmızısına yakın ateş kehribarı, 13 mm; hayvan boynuzu imame ve deri kordon püskül.
- Küre kesim
- Arpa kesim
- Hayvan boynuzu imame
Stokta
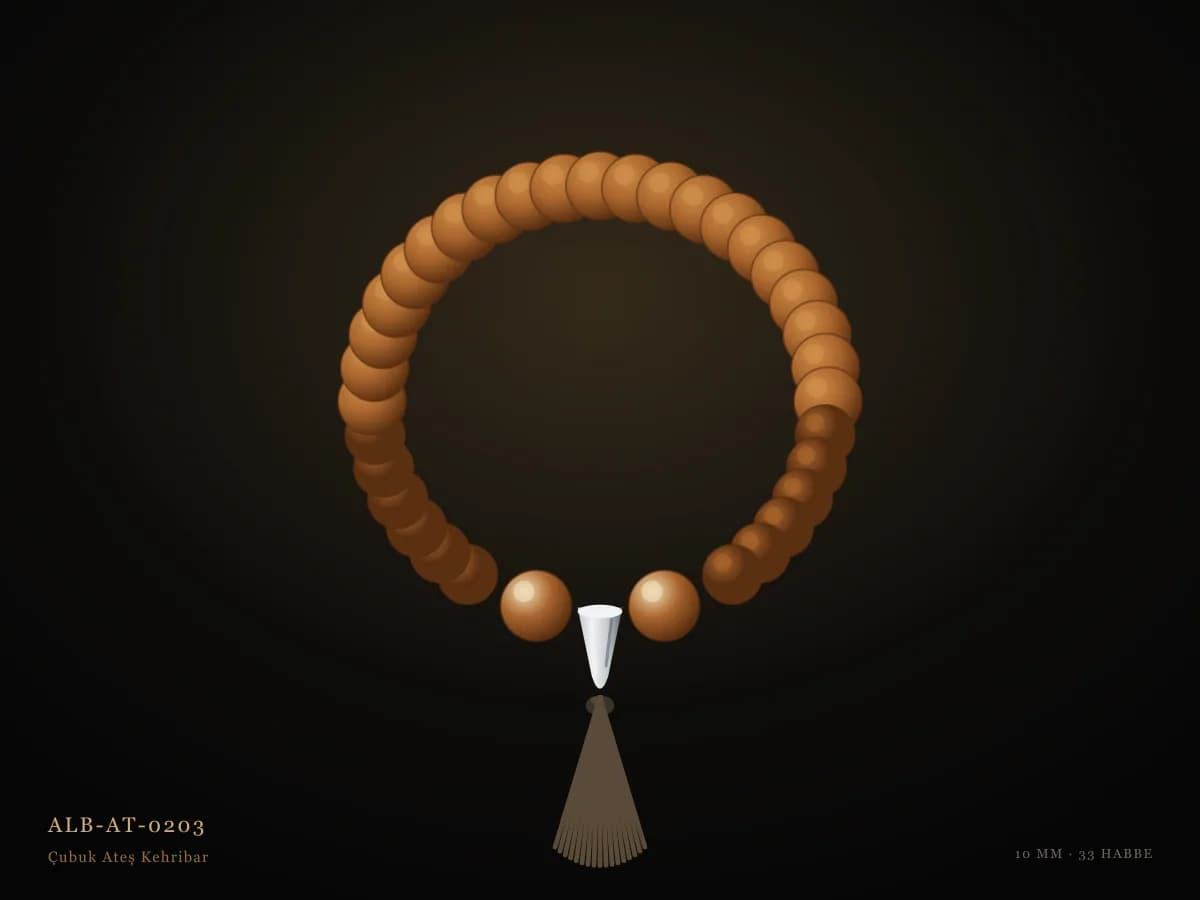
Çubuk Ateş Kehribar
Uzun çubuk gövdeli ateş kehribarı tesbih; 22 cm boy, iki kat düğüm, 925 ayar uçlu sistemli püskül.
- Küre kesim
- Havşa kesim
- 925 ayar sterling gümüş imame
Sınırlı stok
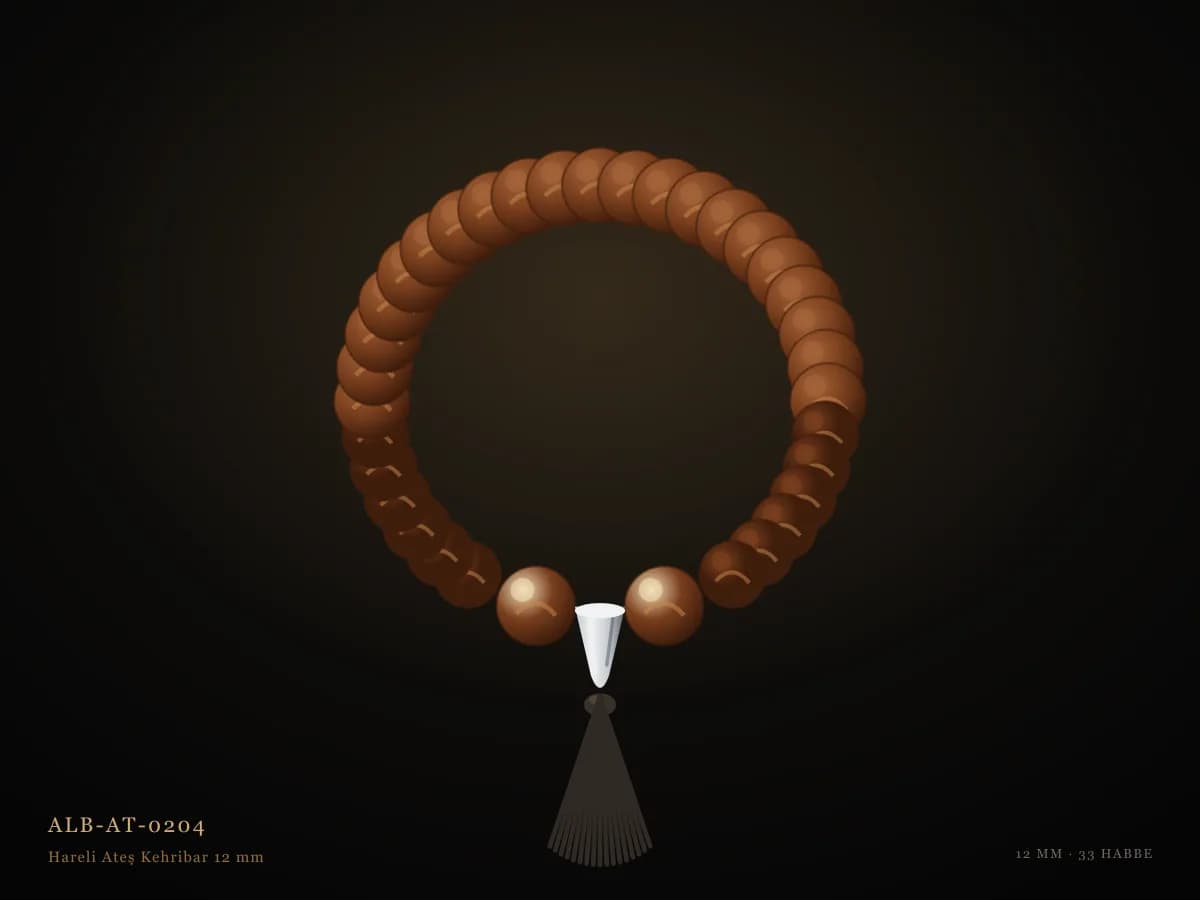
Hareli Ateş Kehribar 12 mm
Yüzeyde hare benzeri koyu oluşumlar taşıyan ateş kehribarı; 12 mm, 925 ayar imame, her parça deseni farklı.
- Küre kesim
- Beyzi kesim
- 925 ayar sterling gümüş imame
Stokta
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste