Damla Kesimde Usta İşçiliğinin Farkı
Damla kesimde makine ile el arasındaki fark, gövde hacminden değil yüzeyden okunur. Elde yontülen bir damlanın kenarlarında dosya izi, düzensiz geçiş ve bireysel ölçü farkı vardır. Bu izler üretim yönteminin kanıtıdır; kusur değildir.
Yontüm aletleri ve izler
Damla profili kaba yontüm, ince yontüm ve zımpara olmak üzere üç aşamada açılır. Kaba aşamada ağızda oyulur, orta aşamada konik yapı düzeltilir, son aşamada pah açılır. Elde çalışan usta bu aşamaları gövde başına tek tek yapar.
Elde yontümde kenar geçişlerinde ince dosya izleri kalır. Bu izler ışığa tutulduğunda yüzeye hafif bir oluklu görünüm verir. Makine ile üretilen gövdelerde yüzey daha düzdür; bu, ölçümle doğrulanabilir bir farktır.
Her aşama bir sonrakine göre planlanır. Kaba aşamada bırakılan bir hata, ince aşamada büyür ve gövdeyi kaybettirir. Bu nedenle yontüm sırası, işçiliğin belkemiği sayılır.
Alet seçimi de işçiliğin parçasıdır. Damla ağzı için kavisli bir alet, düz bir aletten daha az talaş bırakır. Yanlış alet, doğru işçilikten daha fazla zarar verir.
Yontüm tozları temizlenmelidir. Toz, gövde üzerinde kalırsa zımpara yüzeyi tıkır ve çizgi bırakır. Arada yumuşak bir fırçayla temizlik yapmak, son yüzey kalitesini belirler.
Toplu üretimde iş sırası önemlidir. Aynı partiden gelen gövdeler, aynı gün ve aynı alet bakımıyla işlenmelidir. Farklı zamanlarda işlenen gövdeler arasında yüzey farkı oluşur; bu fark, deneyimsiz alıcı tarafından hata sanılabilir.
İşçilik kaydı tutulmalıdır. Hangi gövdenin hangi aşamada işlendiği ve ne kadar süre harcadığı, sonradan kalite sorusu sorulduğunda yanıt vermek için gereklidir. Sözlü anlatım yerine yazılı kayıt, hem atölye hem alıcı için koruyucudur.
Kayıt tutma, kalite yönetiminin en basit yoludur. Kimin hangi gövdeyi yontuduğu bilinmediğinde, bir hata çıktığında sorumluluk da netleşmez. Yazılı kayıt, sorunu çözümleyecek kişiyi ve yöntemi doğrudan gösterir.
Bir parçanın yontüm süresi
Bir damla tane için ayrılan süre, doğrudan malzemeye bağlıdır. Sert ve çatlaklı bir gövdede alet çabuk eskir, yumuşak ve içi boşluklu bir gövdede alet kırılma riski taşır. Her iki durumda da işçilik yavaşlar.
Elde yontülen damla için ortalama süre, seri üretimdeki sürenin kat kat üzerindedir. Bu fark fiyata yansır; ancak tek başına fiyat farkını açıklamaz, çünkü hammadde partisi de fiyatın bileşenidir.
Süre tahmini, teslim tarihi verilirken kullanılır. Elde yontüm gerektiren modellerde, tarih bir hafta içinde teslim edilmez. Süre yazılı olarak bildirilmediğinde, tarihli siparişlerde sorun çıkar.
Yontüm süresi, aynı modelin farklı gövde çaplarında farklıdır. İri gövdede kayıp edilen yüzey alanı büyür, süre uzar. Bu nedenle büyük gövdeli modeller sipariş planına daha erken eklenir.
İşçilik yoğunluğu, teslim sırasını da etkiler. Aynı gün birden fazla parça üretiliyorsa, el yontümü gereken işler önce planlanır. Bu planlama, tarihli siparişlerde son güne kalmamak için gereklidir.
| Özellik | Seri üretim | Elde yontüm |
|---|---|---|
| Kenar geçişi | Düzgün, kalıp izi | Dosya izli, bireysel |
| Bireysel ölçü farkı | Yok veya çok az | Görünür |
| Yontüm süresi (tane) | Kısa | Uzun |
| Aynı partiden tutarlılık | Yüksek | Orta |
Kenarlarda geçiş hatası
Geçiş hatası, konik ucun gövdeye bağlandığı yerdeki pahın düzensiz açılmasıdır. Hata küçükse fark edilmez; büyükse parmak temasında bir tırtıklı his bırakır.
Usta elinde geçiş kontrolü, gövde tamamlandıktan sonra parmak ucuyla yapılır. Parmak, pahın düzgünlüğünü diğer yöntemlerden daha hızlı bildirir. Bu kontrol yapılmayan partilerde tırtıklı kenarlar daha sık görülür.
Geçiş hatasının bir bölümü malzemenin kendisinden gelir. İç çatlak bulunan gövdede pah açılırken çatlak hattı izlenmeli, gerekirse yontum yönü değiştirilmelidir. Aksi hâlde çatlak, geçişin açılmasıyla birlikte gövde yüzeyine kadar ulaşabilir.
Toparlama sırasında geçiş bölgesi iki kez geçilir. Bu nedenle buradaki küçük bir pürüz, çekimde iki kez hissedilir. Geçiş kontrolüne ayrılan süre, gövde başına birkaç dakikadır; atlandığında ise onarım maliyeti çok daha yüksektir.
Yüzey bitimi: kuru ve yağlı
Bitim, gövdenin son halini belirleyen adımdır. Kuru cilalama yüzeyi mat bırakır ve kılıcın korunmasını sağlar. Yağlı bitim yüzeye parlaklık verir ancak gövdeye tutunması daha zordur.
Damla kehribar için kuru veya hafif yağlı bitim tercih edilir. Parlak bitimler, yıllar içinde çekim sırasında parmak yağıyla birleşerek lekeli bir görünüm kazanabilir. Bu, malzemenin kusuru değil, bitim tercihinin sonucudur.
Bitim uygulaması gövdeye eşit dağılmalıdır. Tek bir bölgede biriken yağ, orada daha hızlı koyulaşma ve gövde aşınmasına yol açar. Dağıtım, yumuşak bezle dairesel hareketle yapılmalıdır.
Bitim sonrası bir süre beklemek gerekir. Yağın gövdeye yerleşmesi zaman alır; hemen çekime başlanırsa yağ düzensiz dağılır. Birkaç günlük bekleme, bitimin daha kalıcı olmasını sağlar.
Fiyat ile işçilik ilişkisi
Aynı partiden üç tesbih arasındaki fiyat farkı, çap, berraklık ve işçilik kombinasyonundan doğar. İşçilik farkı genellikle gövde çapıyla birlikte değerlendirilmelidir; yalnızca işçiliğe bakıp fiyat kıyaslamak eksik kalır.
El yapımı iddiası olan bir üründe, işçiliğin belgelenmesi istenmelidir: yontüm süresi, kullanılan alet ve bitim yöntemi sorulabilir. Bu sorulara net cevap veren atölye, yalnızca pazarlama yapan atölyeden ayrılır.
Bireysel ölçü farkı, el işçiliğinin doğal sonucudur. Aynı parti ve aynı ölçü istenmiş olsa bile gövdeler arasında bir milimetrelik fark oluşabilir. Ölçü toleransı yazılı olarak belirtilmişse bu fark kabul edilir.
Yüzey bitimi, işçilik değerlendirmesinde son adımdır. Kuru bitimli bir parça ile yağlı bitimli bir parça, aynı yontüm kalitesinde olsa bile farklı bir izlenim bırakır. Değerlendirme yapılırken bitim de sorulmalıdır.
Atölye ziyareti, mümkünse en doğru yöntemdir. Yontüm sırasında görülen işçilik, fotoğraftan görülemeyen pek çok ayrıntıyı açığa çıkarır. Ziyaret mümkün değilse, işçiliği belgeleyen fotoğraf ve video talep edilmelidir.
- Yontüm izini ışıkta kontrol edin
- Geçiş hissini parmakla test edin
- Bitim türünü sorun
- Aynı partiden üç parça karşılaştırın
Sıkça sorulan sorular
El yapımı tesbih nasıl anlaşılır?
Elde yontülen gövdelerin kenarlarında dosya izi kalır, bireysel ölçü farkı görülür ve geçiş bölgesinde parmak ucunda hafif bir iz oluşur. Makine üretiminde bu izler bulunmaz; yüzey daha düz ve kalıp gibidir.
Yontüm izi tesbih kalitesini gösterir mi?
Üretim yöntemini gösterir, kusuru değil. Dosya izi elde çalışıldığının kanıtıdır. Kaliteyi gösteren ölçüt, geçişin düzgünlüğü ve gövdenin çatlaksız olmasıdır.
Usta işi tesbih neden pahalı?
Yontüm süresi, fire oranı ve kontrol adımları arttığı için işçilik maliyeti yükselir. Fiyat farkında hammadde partisi de etkilidir; yalnızca işçilik farkına bakılarak karşılaştırma eksik kalır.
Bu konuda ürünler
Damla Kehribar Tesbih kategorisinden, bu rehberde anlatılan ölçütlerle seçebileceğiniz modeller.
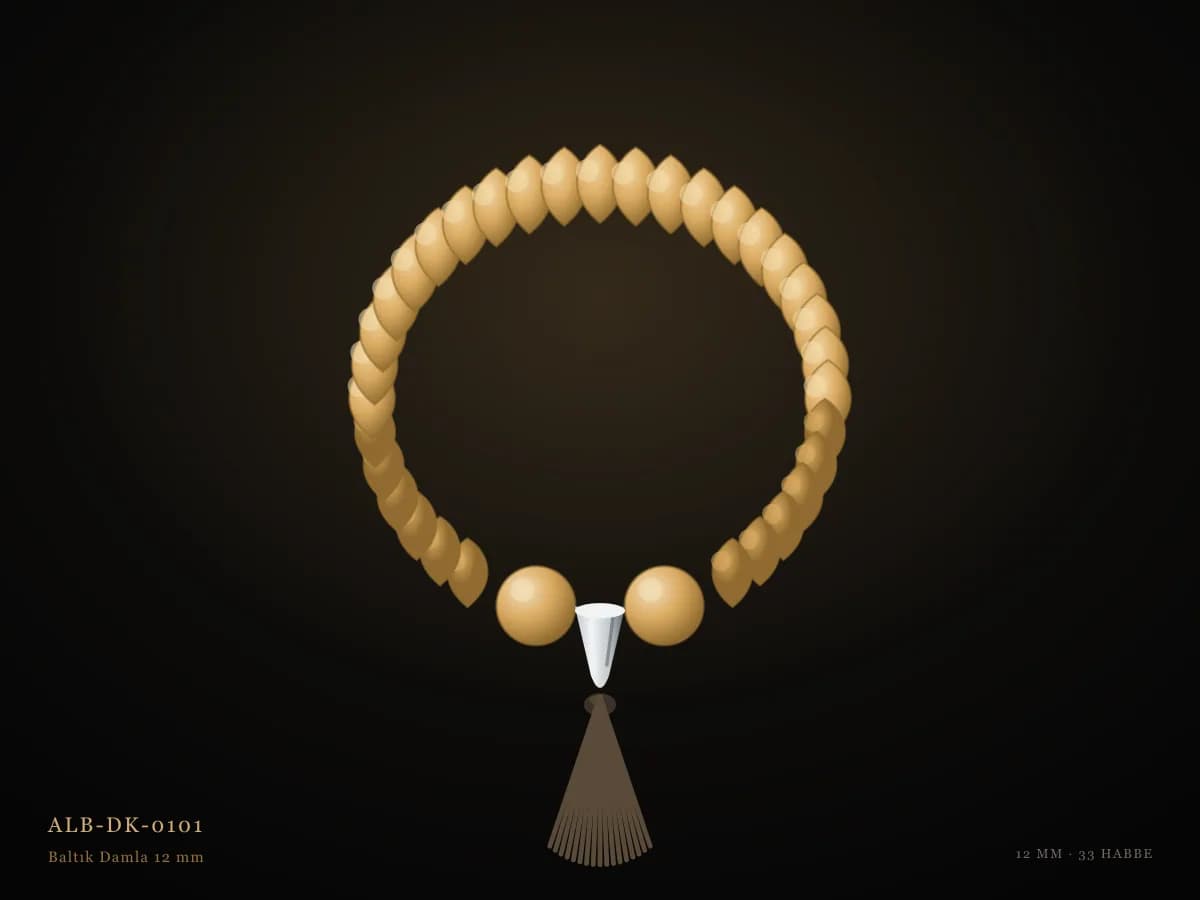
Baltık Damla 12 mm
Yavaş çekilmiş baltık kehribarından damla profilli 12 mm habbe; şeffaf gövde, 925 ayar imame, sistemli püskül.
- Damla kesim
- Küre kesim
- 925 ayar sterling gümüş imame
Stokta
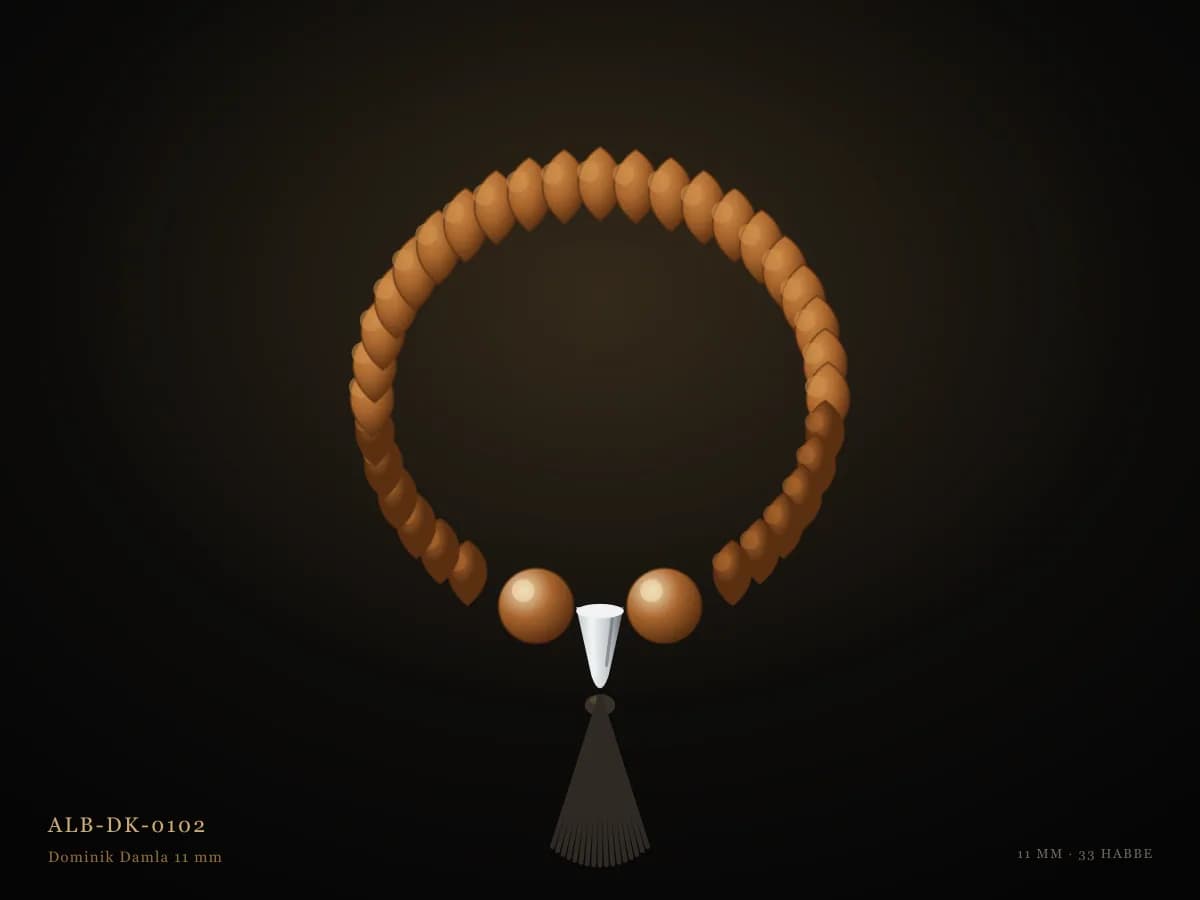
Dominik Damla 11 mm
Koyu kırmızı-kahve gövdeli Dominik kehribarı damla kesim; kazaz imame ve kazaz püskül ile ağır çekim.
- Damla kesim
- Kazaz imame
Stokta
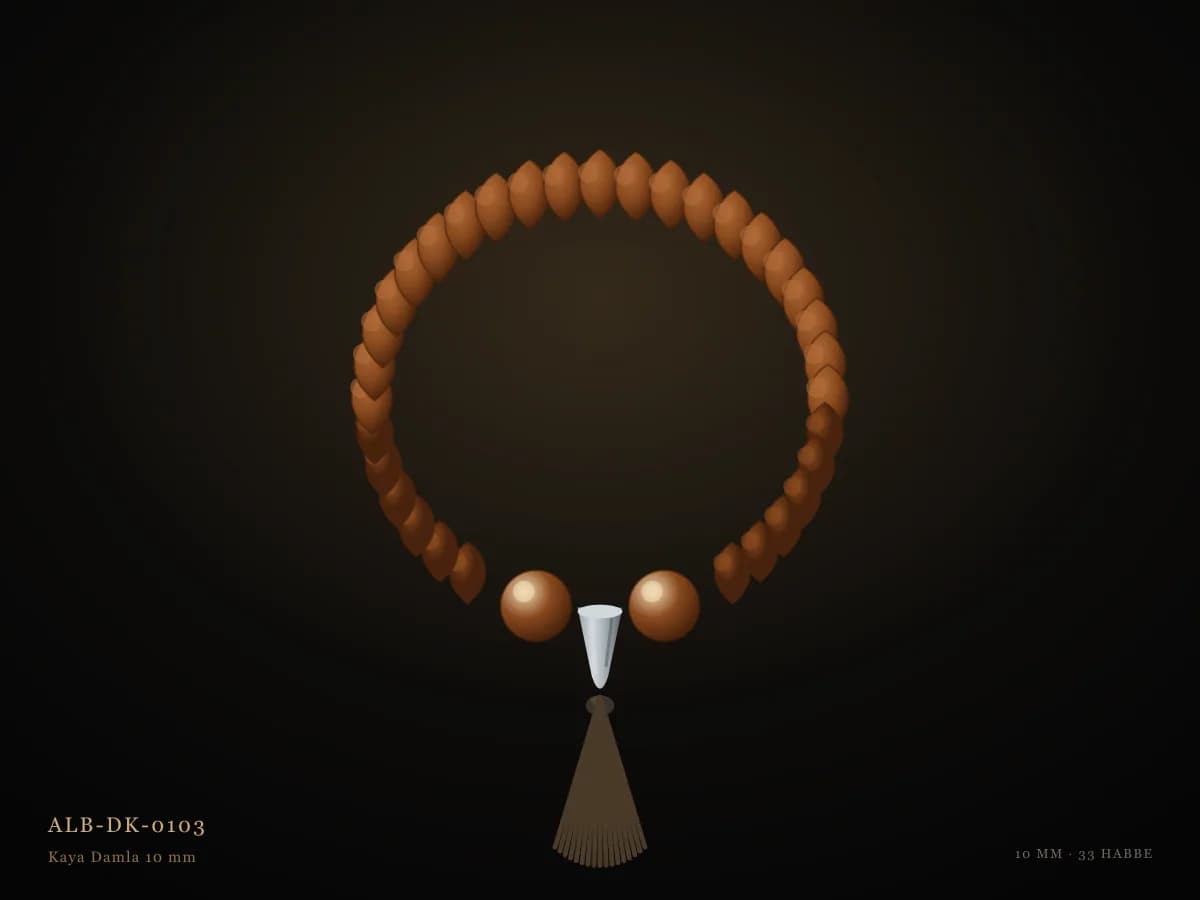
Kaya Damla 10 mm
Sert, taş gibi gövdeli kaya damla kehribarı; 10 mm habbe, elektro nikel imame. Günlük kullanım için dayanıklı.
- Damla kesim
- Havşa kesim
- Elektro nikel imame
Sınırlı stok
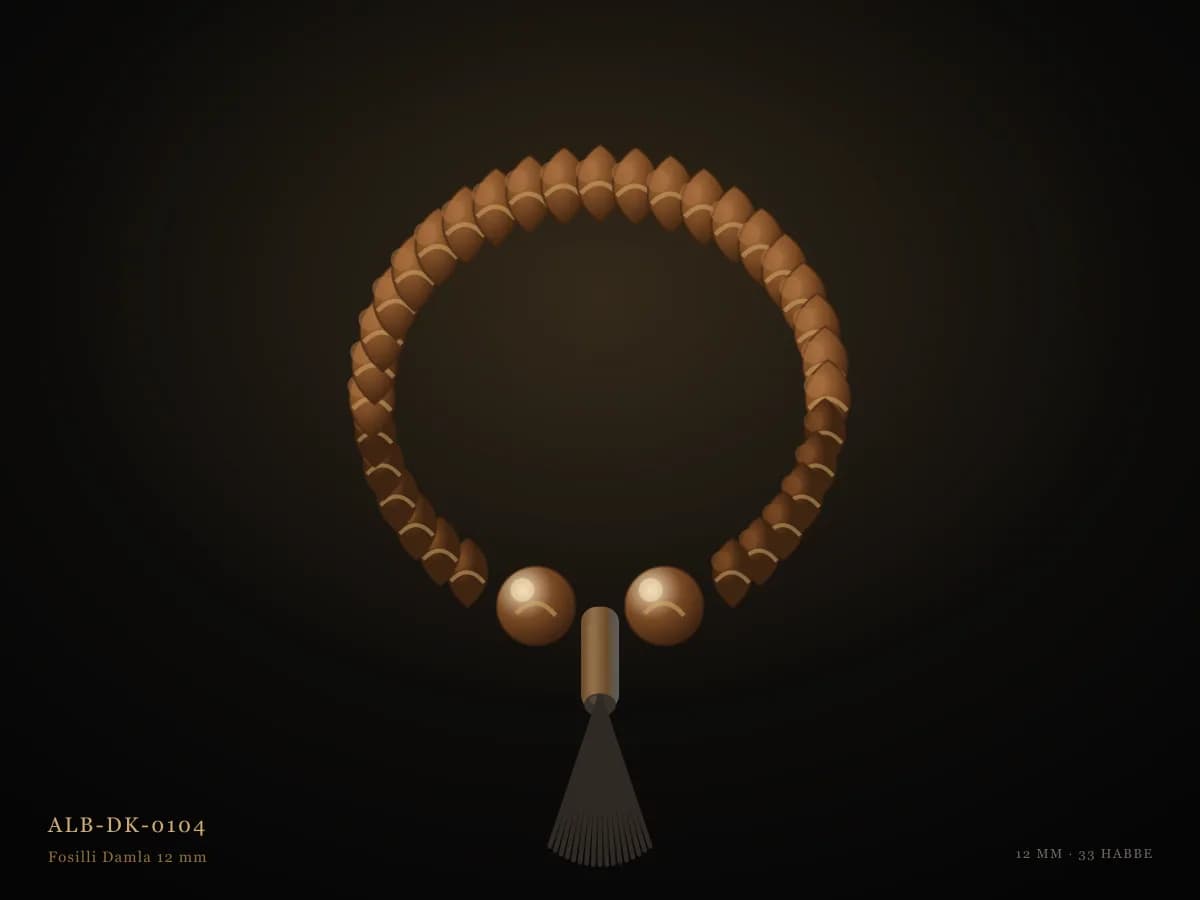
Fosilli Damla 12 mm
İçinde yaprak ve küçük böcek fosili barındıran kehribar tanelerinden damla kesim; her parça tekildir.
- Damla kesim
- Küre kesim
- Ahşap imame
Siparişle üretim
İlgili rehberler
Talebe göre üretim
Rehberde anlatılan ölçü, kesim ve imame tercihi size uygunsa WhatsApp üzerinden yazın; atölyede benzer bir parça hazırlanır ve güncel fotoğrafla birlikte teyit edilir.
Bu konuda ürün önerisi iste